


¿Qué es la flexión del mandril? Una guía completa
¿Qué es la flexión del mandril? Una guía completa
El doblado con mandril es un proceso de doblado por estiramiento giratorio que tira de un soporte interno flexible (el mandril) a través del tubo mientras el tubo se dobla, manteniendo el orificio abierto para que la pared no colapse. Es el método utilizado cuando una curva debe permanecer redonda, mantener el espesor de la pared en el radio exterior y verse lo suficientemente limpio como para entrar directamente en un conjunto soldado. Esta guía cubre cómo funciona el proceso, dónde gana y dónde cuesta demasiado, y qué especificar en un dibujo para que la pieza salga bien la primera vez.
¿Cómo funciona el doblado por mandril?
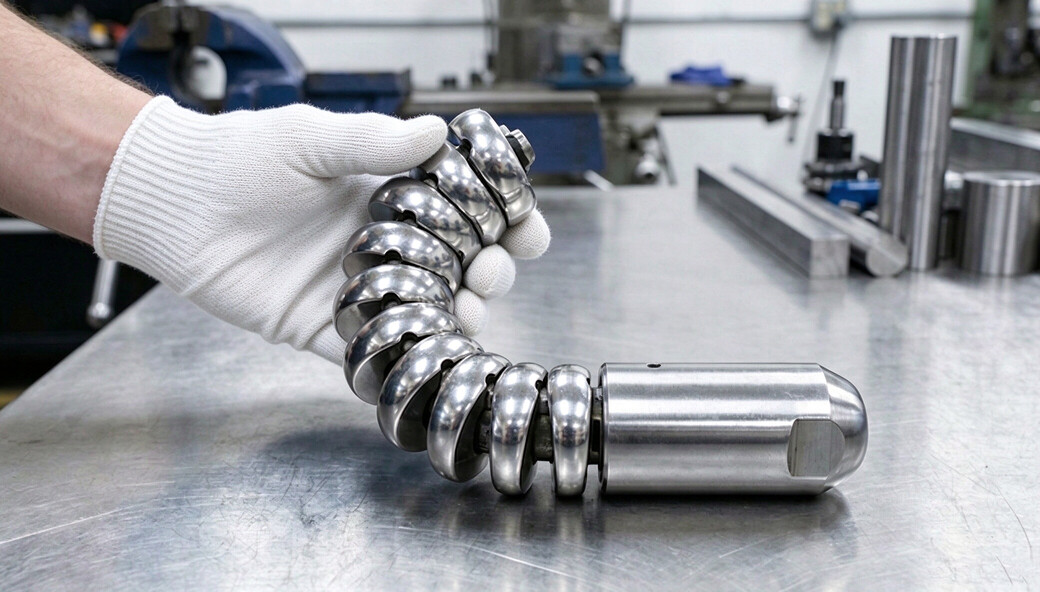
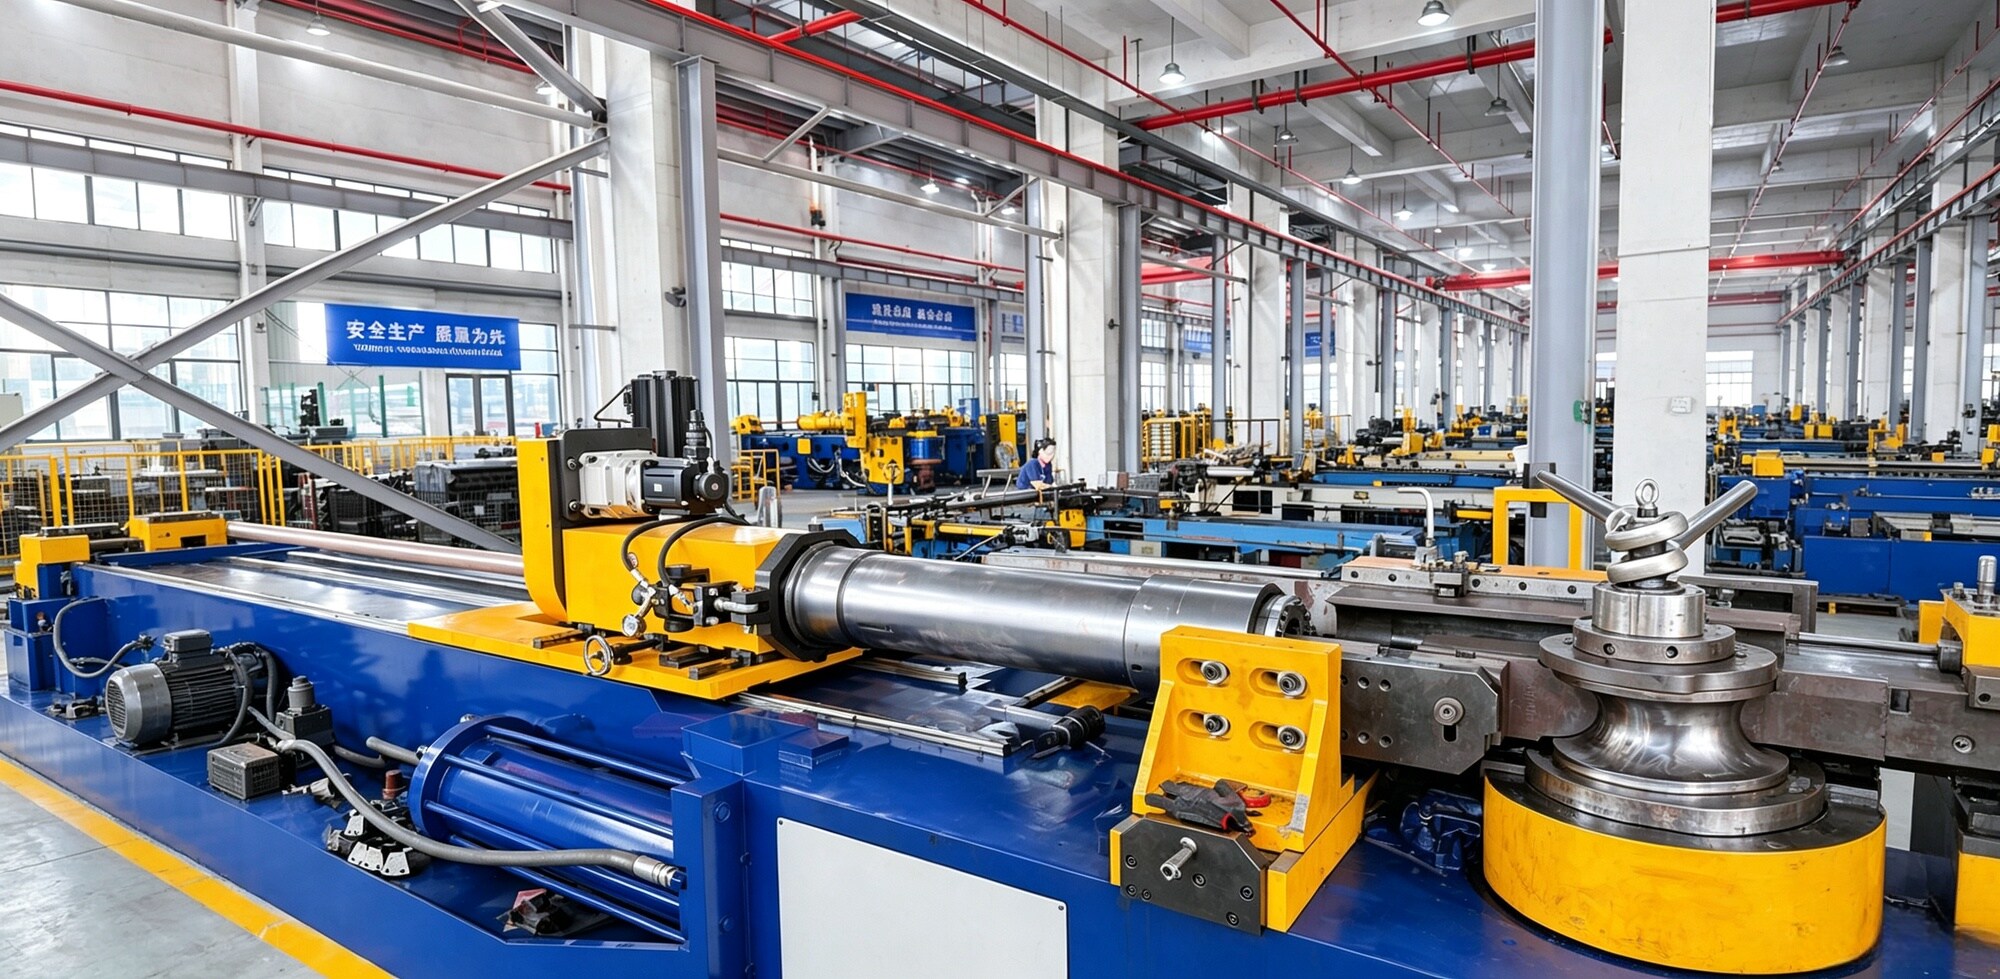
El tubo se sujeta en una matriz curvada, una matriz limpiadora se coloca detrás del punto tangente y un mandril (una varilla de acero endurecido con de 2 a 5 bolas unidas en el extremo) se coloca dentro del tubo de modo que su punta quede al inicio de la curvatura. A medida que la matriz de curvatura gira y el tubo avanza, una matriz de presión mantiene la pared exterior contra la matriz, la matriz limpiadora impide que el material se acumule delante de la curvatura y las bolas del mandril sostienen la pared interior a través del arco.
Cinco elementos de herramientas hacen el trabajo y cada uno controla un modo de falla diferente.
| Elemento de herramientas | que hace | Fallo si se configura mal |
|---|---|---|
| doblar morir | Establece el radio de la línea central (CLR) | Radio incorrecto, longitud de pierna fuera de tolerancia |
| Troquel de abrazadera | Sostiene el tubo durante el sorteo. | Resbalones de tubo, restos de extremo, ángulo inconsistente |
| Troquel de presión | Empuja la pared exterior dentro del troquel. | Arrugas en el radio interior, ovalidad. |
| Matriz de limpiaparabrisas | Raspa el material desde la línea de plegado | Arrugas y engrosamiento delante del arco. |
| Mandril (varilla + bolas) | Soporta la pared interior a través del arco. | Colapso, aplanamiento, adelgazamiento de paredes |
Una curvatura se define mediante tres números: diámetro exterior (OD), espesor de pared (WT) y radio de la línea central (CLR). La relación entre CLR y OD, generalmente escrita como R/D, es lo que decide si se necesita un mandril.
Doblado con mandril versus otros métodos de doblado
| Método | Estampación | Lo mejor para | Límites típicos |
|---|---|---|---|
| Mandril (extracción giratoria) | Mandril + matriz curvada + limpiador | Radios estrechos, paredes delgadas, piezas cosméticas o soldadas | R/D aproximadamente 1,5 y menos, hasta ~2,0D dependiendo de la pared |
| Sortija rotativa sin mandril | Matriz curvada + limpiador únicamente | Radio moderado, pared más pesada. | Las arrugas y la ovalidad aumentan a medida que el radio se estrecha |
| Prensa / plegado de ariete | Bloque de formulario, sin soporte interno | Tubería estructural de gran radio y bajo volumen | Ovalidad visible; no para trabajo apretado |
| Doblado de rollos | tres rollos | Amplios barridos, curvas arquitectónicas. | Sin radio fijo por curva |
| Doblado por inducción de calor | Bobina de inducción + enfriamiento con agua. | Tubería grande, pared pesada, radio largo | Mayor costo de instalación, zona afectada por el calor |
Los compradores pueden utilizar la regla general: por debajo de aproximadamente R/D = 1,5 en una pared delgada, espere un mandril. Por encima de aproximadamente R/D = 3, una matriz limpiadora por sí sola suele tener tolerancia. Entre ambos, decide la relación del espesor de la pared.
Parámetros clave que deciden el resultado
Cuatro números en el dibujo determinan las herramientas, el precio y la tasa de desechos. Si el dibujo no los indica, el taller adivinará, y una suposición cuesta una reconstrucción.
| Parámetro | lo que significa | Por qué es importante |
|---|---|---|
| Diámetro exterior (OD) | Tamaño del tubo | Establece el tamaño del troquel y del mandril. |
| Espesor de pared (PE) | Pared antes de doblar | Una pared más delgada se dobla más fácilmente pero colapsa antes |
| Radio de línea central (CLR) | Radio medido hasta la línea central del tubo | Impulsa la relación R/D y si se requiere un mandril |
| Ángulo de curvatura | Grados de arco | Establece la carrera de la máquina y el margen de recuperación elástica. |
| longitud de la pierna | Longitud recta antes y después de la curva. | Demasiado corto y la abrazadera no puede sujetar el tubo. |
| Plano de plegado y rotación. | Orientación entre curvas | Los errores aquí aparecen como una pieza que no encaja en el dispositivo. |
Cuatro defectos representan la mayoría de los tubos doblados rechazados. La ovalidad es la sección transversal que se deforma en la curva; se mide como la diferencia entre el diámetro mayor y el menor, dividida por el diámetro exterior nominal. El adelgazamiento de la pared es el estiramiento del radio exterior, por lo que la pared allí se vuelve más delgada que la original. Las arrugas son material que se acumula en el radio interior y, por lo general, se debe a la fuerza de presión del troquel o a la posición del mandril. El retorno elástico es el tubo que se abre ligeramente después de que se libera la herramienta, por lo que el ángulo de curvatura debe doblarse en exceso y compensarse.
Para un ajuste preciso y un enrutamiento suave de los tubos, Ningbo Pino Metal ofrece curvaturas de mandril personalizadas en acero inoxidable, acero al carbono, aluminio y otros materiales.
>>Curva de mandril personalizada
¿Dónde se utiliza el doblado por mandril en escapes y piezas de camiones?
El doblado con mandril gana dinero en tres situaciones: el codo debe permanecer redondo, la pieza debe soldarse aguas abajo o el codo debe fluir bien.
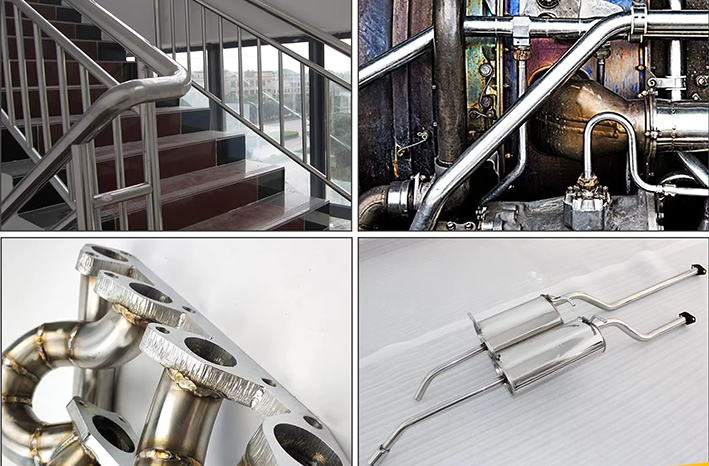
· Secciones de escape y tubo de escape.Una curva que aplana el flujo de costos y crea un punto caliente. La flexión del mandril mantiene la sección transversal abierta a lo largo del arco.
· Chimeneas y escape vertical.Las superficies cosméticas muestran cada arruga, por lo que el radio interior debe permanecer liso.
· Tubos de entrada y aire de carga.El aluminio y el acero inoxidable de pared delgada necesitan soporte interno o el tubo se ovaliza en la curva.
· Protectores de ciervo y protectores de tubo.Trabajos con tubos visibles donde una curva colapsada es un defecto visible en el vehículo.
· Colectores, cabezales y colectores.Piezas con múltiples curvaturas en las que una curva plana desvía el ajuste aguas abajo.
Los materiales se comportan de manera diferente y el taller necesita la calidad antes de cotizar herramientas.
| Material | Comportamiento al doblar mandril | nota practica |
|---|---|---|
| Acero dulce/al carbono | Ventana de tolerancia amplia y predecible | Menor desgaste de la herramienta, más barato de doblar |
| Acero aluminizado | Los revestimientos pueden agrietarse en el radio exterior. | Dirección de curvatura y aspectos secundarios del recubrimiento |
| Acero inoxidable | Mayor recuperación elástica, endurecimiento por trabajo. | Más pasadas de compensación, espacio libre más estrecho para el mandril |
| Aluminio | Recuperación elástica baja, propensa a irritarse | La lubricación del mandril y el acabado de la superficie deciden la calidad |
| Titanio | Recuperación elástica y irritación, ventana de tolerancia ajustada | Ciclo lento, alto desgaste de herramientas. |
¿Qué cambia el costo y el tiempo de entrega?
Cuatro factores influyen en el precio más que cualquier otra cosa: la relación I/D, el espesor de la pared, el número de curvaturas por pieza y el volumen anual. Una pieza con un radio estrecho y tres curvaturas necesita más herramientas que la misma pieza con una curva suave.
| Aporte | Dirección de menor costo | Dirección de costos más altos |
|---|---|---|
| Relación I/D | Radio abierto, sin mandril | Radio estrecho, mandril más rascador |
| Grosor de la pared | Pared estándar | Pared no estándar o pesada |
| Curvas por pieza | uno o dos | Cuatro o más con rotación |
| Volumen | Repetir pedidos anuales | Ejecuciones únicas o prototipos |
| Material | Acero carbono | Inoxidable, aluminio, titanio. |
| Tolerancia | Dimensional por dibujo | Verificado por CMM, se requiere informe FAI, etc. |
Precauciones: cuando doblar el mandril es una elección equivocada
- Curvas de radio muy grande.Por encima de aproximadamente R/D = 3, una matriz limpiadora o una barredora enrollable hacen el trabajo por menos dinero.
- Pared muy gruesa en relación con el diámetro exterior.El mandril no aporta nada cuando la pared puede soportar la curvatura por sí sola.
- Tubo cuadrado, rectangular u ovalado.No se aplican mandriles redondos; se necesita un proceso diferente.
- Piernas muy cortas.Si la sección recta es demasiado corta para sujetarla, no se podrá dibujar la curva, sin importar el utillaje.
- Presupuesto muy limitado en una parte no cosmética.Si nadie ve la curvatura y no hay nada que la suelde, decida si la redondez realmente importa antes de pagar por ella.
¿Qué poner en un dibujo de flexión?
Un dibujo que cita claramente tiene seis cosas. Perder alguno de ellos se convierte en una pregunta, un retraso o un desperdicio.
1. Diámetro exterior, espesor de pared y calidad del material con la norma vigente, o[PARA CONFIRMAR: número estándar]si la calificación la da el cliente.
2. CLR para cada curvatura, más el ángulo de curvatura y la dirección de cada curvatura en el mismo plano o girada.
3. Longitudes de tramos rectos entre curvas, medidas hasta puntos tangentes o puntos de intersección (indique cuáles).
4. Tratamiento final: corte escuadrado, desbarbado, abocinado, reducido o soldado.
5. Requisitos de inspección: qué dimensiones se verifican, límite de ovalidad, verificación del espesor de la pared y si se necesita un informe FAI o un informe de prueba de materiales.
6. Requisitos de superficie y embalaje, especialmente para tubo recubierto o pulido.
Nota: Un modelo 3D o un archivo STEP elimina la mayor parte de la ambigüedad, pero el dibujo aún debe tener las tolerancias.
Preguntas frecuentes
¿Cuál es la diferencia entre doblar con mandril y doblar tubos normales?El doblado por estirado rotatorio normal utiliza únicamente un troquel doblador y un troquel limpiador. El doblado con mandril agrega un soporte interno (una varilla con bolas unidas) que mantiene abierta la pared del tubo a lo largo del arco. El resultado es una curva que se mantiene redonda con menos adelgazamiento de la pared, razón por la cual se utiliza para piezas soldadas, de radio estrecho y de paredes delgadas.
¿Cuál es el radio de curvatura mínimo para doblar mandril?Depende del espesor de la pared. Un rango de trabajo común para tubos redondos es de alrededor de 1,0 D de radio de la línea central con un mandril y hasta aproximadamente 0,5 D en paredes pesadas con herramientas especiales. Su límite real lo establece el diámetro exterior, la pared, el material y la ovalidad que puede aceptar, así que confírmelo con un dibujo real.
¿La flexión del mandril adelgaza la pared del tubo?Sí. El radio exterior se estira, por lo que la pared se vuelve más delgada que la pared nominal. El mandril limita ese adelgazamiento soportando la pared interior, pero no lo elimina. Indique el muro de contención mínimo en el dibujo para que el taller pueda elegir las herramientas y un muro inicial para alcanzarlo.
¿Qué materiales se pueden doblar con mandril?El acero al carbono, el acero aluminizado, el acero inoxidable, el aluminio y el titanio se doblan comúnmente con mandril. El cobre y algunas aleaciones de níquel también se pueden doblar. El grado del material cambia la recuperación elástica, la holgura de las herramientas y la lubricación, así que proporcione el grado en lugar de solo "acero" cuando solicite una cotización.
¿Puede el doblado por mandril manejar múltiples dobleces en una sola pieza?Sí. Las máquinas de estirado rotatorio indexan y rotan el tubo entre curvas, por lo que las piezas con varias curvaturas en diferentes planos son habituales. El límite suele ser la longitud de la pata: cada curva necesita suficiente sección recta para sujetar y liberar las herramientas.
¡Envía tu dibujo para una cotización!
Envíe el diámetro exterior del tubo, el espesor de la pared, el material, los radios de curvatura y un archivo STEP o DXF aBrian@cnpinometal.comy le devolveremos una cotización con el estado de las herramientas y el tiempo de entrega.