


2026-10-23
Doblado por mandril versus doblado por compresión para tubos de escape
Doblado por mandril versus doblado por compresión para tubos de escape
Si la curvatura debe permanecer lo suficientemente redonda para sellar en una abrazadera o junta deslizante, utilice el doblado con mandril. Si la curvatura es larga y nadie la mide, la curvatura por compresión suele costar menos. Esa es la respuesta corta.
Cómo funciona el doblado de mandril
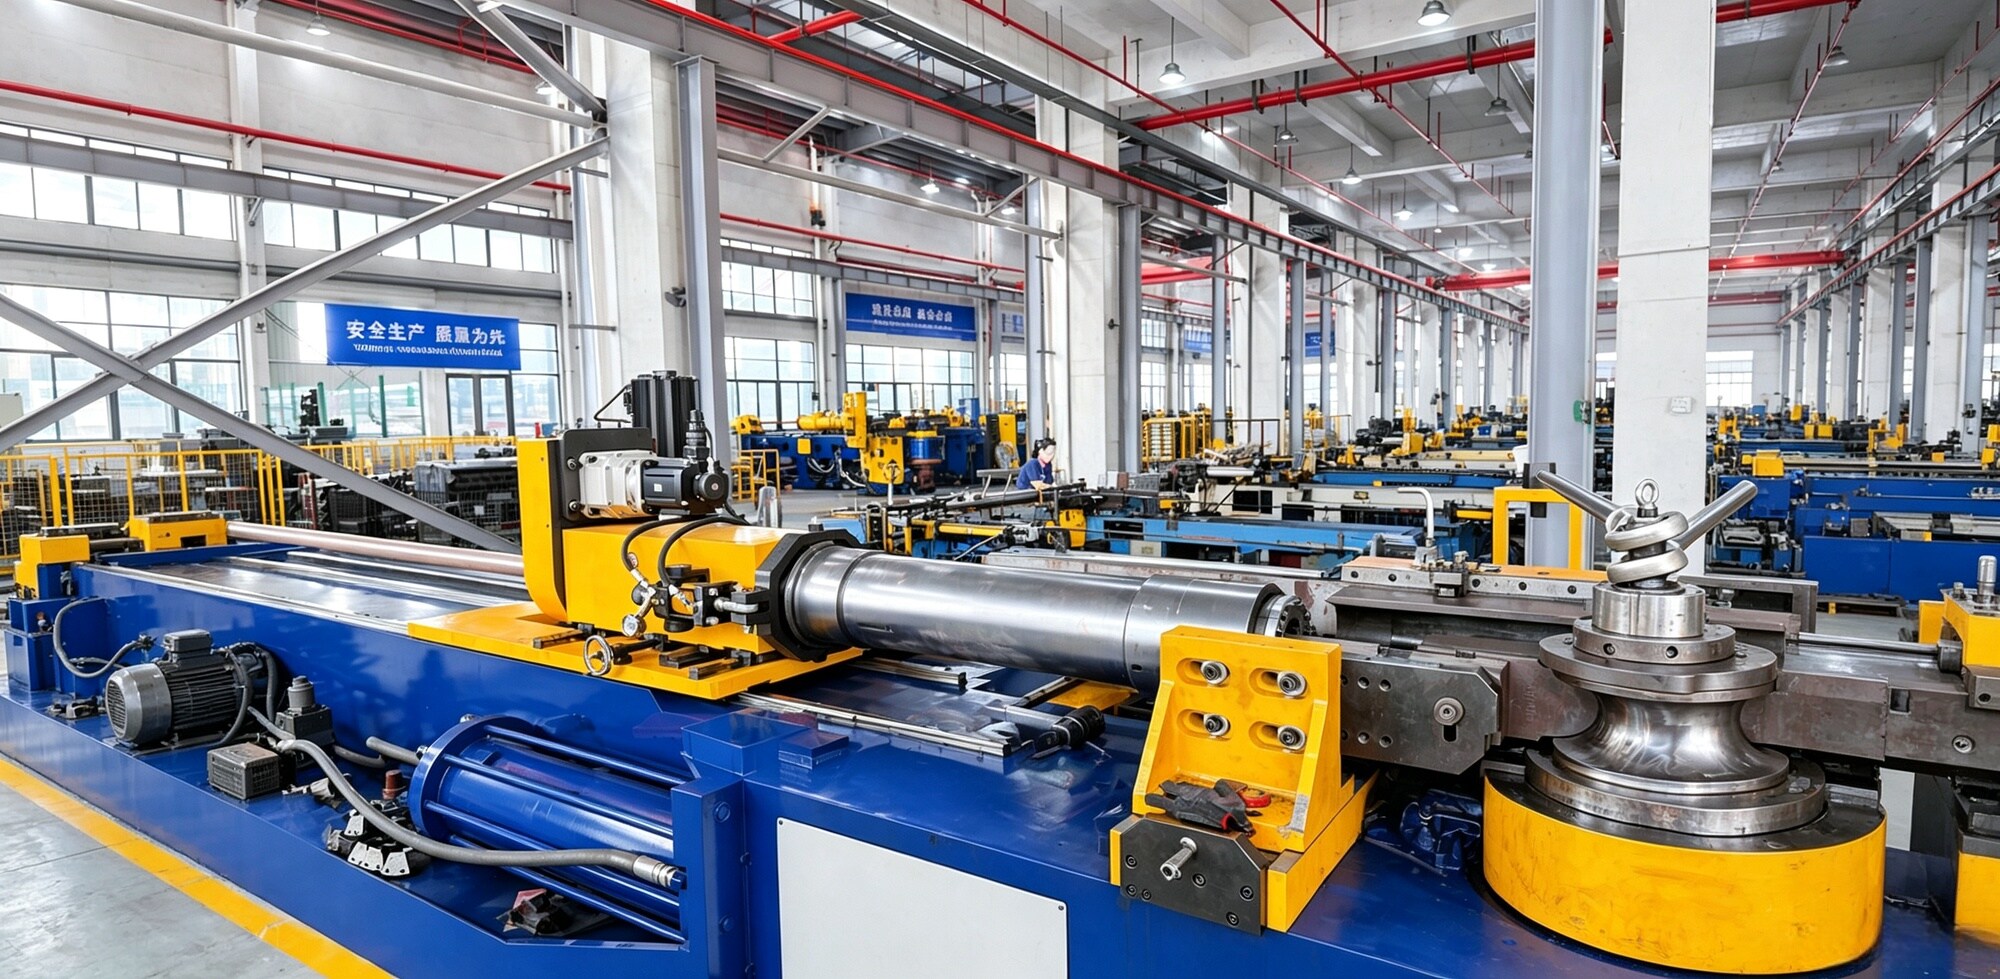
Un mandril es un tapón endurecido (mandril de tapón, de una sola bola, de varias bolas o mandril segmentado) colocado dentro del tubo en el punto de curvatura. El tubo se sujeta a una matriz curva giratoria. Un troquel de presión sigue el exterior de la curva y un troquel limpiador sostiene el radio interior. A medida que la matriz gira, el tubo se dibuja alrededor del radio mientras el mandril mantiene el orificio abierto desde el interior.
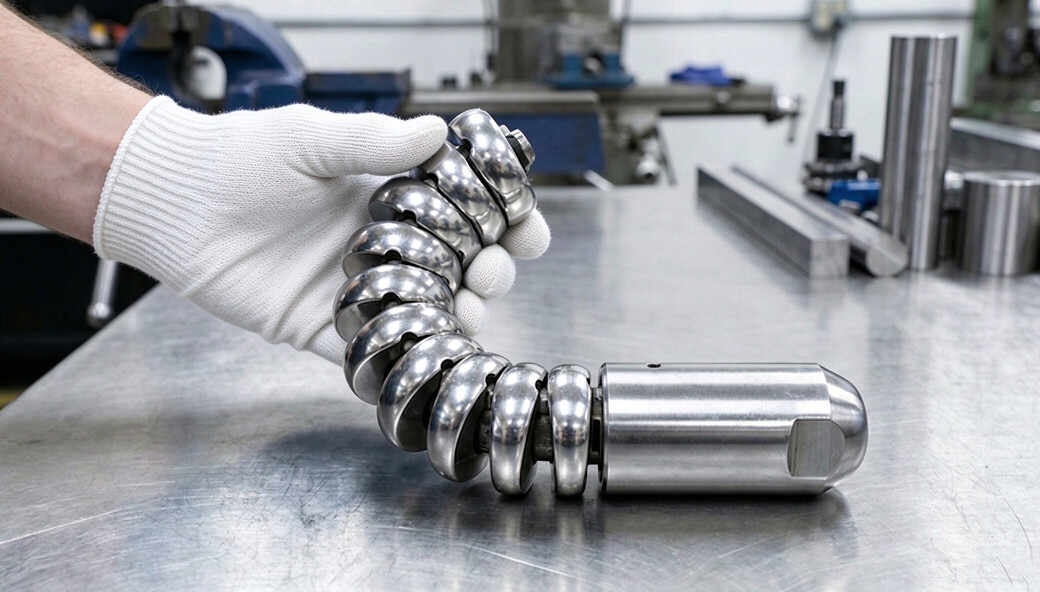
De ese apoyo interno se derivan tres cosas:
1. El radio interior no puede colapsar hacia dentro, por lo que la ovalidad se mantiene baja.
2. La pared exterior todavía se estira, pero la tensión se extiende a lo largo de un arco más largo.
3. Las arrugas en el radio interior son retenidas por el troquel limpiador y no sólo por el espesor de la pared.
El doblado con mandril es un proceso de estirado rotatorio. En condiciones favorables de la pared, alcanza radios de línea central de hasta aproximadamente 1 × el diámetro del tubo (1D); La producción rutinaria de 1,5D a 3D es común. También maneja curvas compuestas (varias curvas en diferentes planos) en una sola configuración, que es lo que necesita un cabezal o una bajante.
Cómo funciona la flexión por compresión
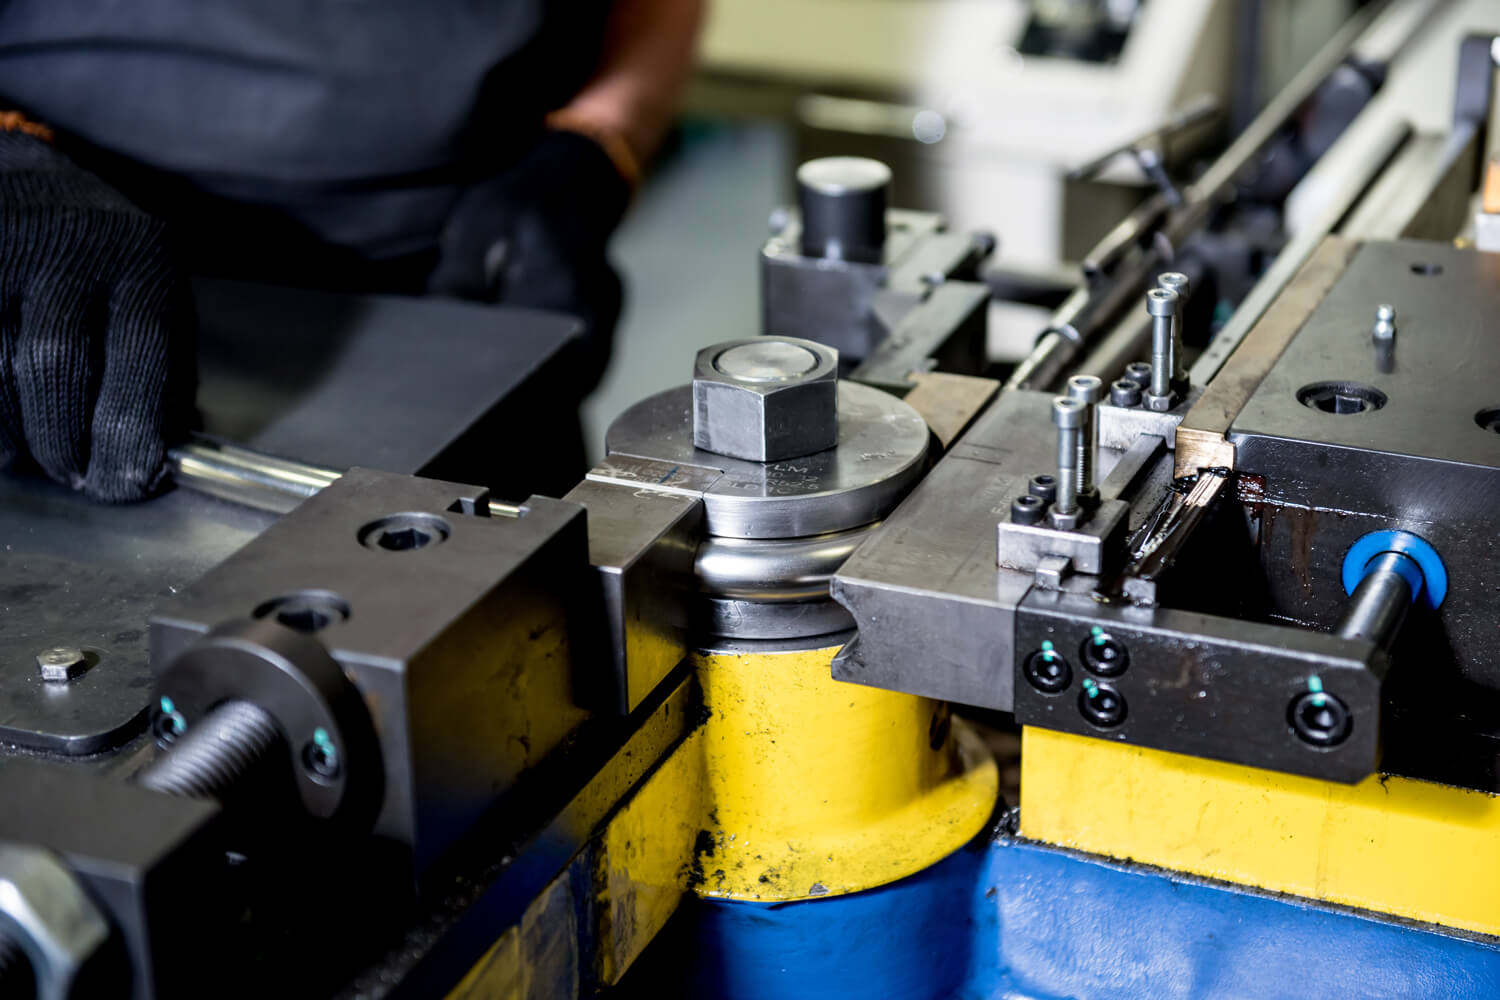
El doblado por compresión, también llamado doblado por ariete o doblado por prensa, según el taller, empuja una matriz de formación curva contra un tubo que está sujeto en ambos extremos. Nada sostiene el interior del tubo. El material se redistribuye para adaptarse a la matriz: la pared exterior se adelgaza, la pared interior se espesa y tiende a arrugarse y la sección transversal se aplana.
Las herramientas son simples. Una matriz de forma por geometría de curvatura, sin mandril, sin juego de matrices de presión, sin matriz limpiadora. La configuración es rápida y la hora máquina es más económica.
Eso la convierte en la herramienta adecuada para trabajos de gran radio: barridos de un solo plano sobre aproximadamente 3D y piezas donde la curvatura es estructural o cosmética en lugar de una superficie de sellado o una ruta de flujo.
Comparación lado a lado
| Parámetro | Doblado de mandril | Flexión por compresión |
|---|---|---|
| Soporte interno | Mandril endurecido en el punto de curvatura. | Ninguno |
| Radio de línea central típico | Normalmente alrededor de 1,0D; puede ser menor si las condiciones del espesor de la pared son favorables. | 3D y superior |
| Ovalidad en la curva | Bajo, mantenido para dibujar la llamada | Aplanamiento visible; empeora a medida que cae la I/D |
| Adelgazamiento de la pared, radio exterior | Controlado y distribuido | Más alto y menos predecible |
| Arrugas, radio interior | Suprimido por matriz limpiadora | Común en paredes delgadas |
| Repetibilidad de curvatura a curvatura | Alto; Los ejes CNC posicionan cada curva | Más bajo; El springback varía con cada parte. |
| Herramientas por geometría de curvatura | Matriz de curvatura, matriz de sujeción, matriz de presión, matriz de limpiaparabrisas, mandril | una forma muere |
| Tiempo de costo de configuración y cambio | Más extenso | Corto |
| Tiempo de ciclo por curva | Más lento | Más rápido en barridos largos |
| Curvas compuestas/multiplano | Sí, una configuración | Limitado |
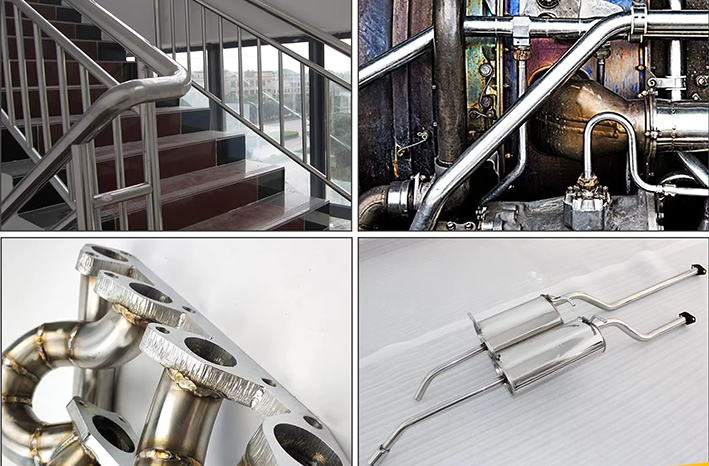
| Uso típico de escape | Colectores, bajantes, cat-back, recorrido estrecho del compartimento del motor, etc. | Barridos largos del lado del marco, recorridos no críticos |
La brecha de ovalidad es la que decide la mayoría de los trabajos de escape. La curvatura de un mandril se puede mantener en un pequeño porcentaje del diámetro exterior nominal; un codo de compresión en el mismo tubo generalmente se aplana varias veces más y la cantidad se mueve con la tolerancia de la pared de un lote a otro.
Donde cada uno vale la pena:
· La flexión del mandril ganacuando el dibujo tiene una ovalidad o una leyenda en la pared, la junta sella contra el diámetro exterior, el radio es inferior a 2,5D o el sistema se envía como un kit que debe atornillarse en el campo.
· La flexión por compresión ganacuando el barrido es 3D o mayor, el doblez no tiene ninguna indicación dimensional más allá del ajuste, la pieza no sella en el doblez y el volumen es demasiado bajo para absorber herramientas nuevas.
Un punto de costo que se pasa por alto:Las herramientas se cotizan por geometría de plegado, no por pieza. Pero una curvatura más cerrada del mandril a menudo elimina dos cortes a inglete y una soldadura. Cada soldadura que retira elimina un camino de fuga, una zona afectada por el calor y la mano de obra para ajustarla y revestirla.
Capacidad de doblado de mandril de PINOMETAL
Realizamos doblado de mandril para piezas industriales y de escape personalizadas, construidas según su plano. Lo que eso significa en la práctica:
Radio de curvatura:Radio de la línea central hasta aproximadamente 1,0 × OD en trabajo normal; Es posible obtener cifras más ajustadas en tubos de pared gruesa con herramientas especiales; confírmelo con su impresión.
Materiales:Acero al carbono, acero aluminizado, acero inoxidable, aluminio, titanio y cobre, además de aleaciones de níquel seleccionadas.
Geometría:Múltiples curvaturas en diferentes planos, posicionadas y rotadas en una sola configuración; se requiere una pierna recta lo suficientemente larga para sujetar antes y después de cada curva
Cotización:Devuelto con el estado de las herramientas (juego de matrices existente o herramientas nuevas) y el tiempo de entrega estimado
Lo que se gana con el mandril, en términos de escape:
1. Redondez donde sella.Una abrazadera de banda, junta deslizante o banda en V se asienta en el diámetro exterior. Un extremo ovalado gotea porque la abrazadera lo deforma aún más en lugar de cerrar el espacio.
2. Enrutamiento más ajustado, menos soldaduras.Las curvas de 1.0D a 1.5D eliminan obstáculos en el compartimiento del motor o en los rieles del chasis que un barrido 3D no puede, y cada soldadura eliminada es un lugar menos para agrietarse.
3. Ajuste repetible para kits.El posicionamiento de curvatura CNC coloca cada segmento en el mismo lugar, de modo que los soportes colgantes y las caras de las bridas se alinean sin forzar durante el montaje en campo.
4. Gama de materiales bajo un mismo techo.Desde acero inoxidable y acero aluminizado hasta aleaciones de aluminio y níquel, la selección de materiales y las herramientas se adaptan a las necesidades de la aplicación, la conformabilidad y la resistencia a la corrosión para mantener la geometría del tubo.
Problemas y soluciones comunes de doblado de tubos: conocimientos de los ingenieros de PINO
La mayor parte de los desechos de tubos doblados se remontan a un puñado de defectos. Nuestros ingenieros investigarán estos problemas y harán los ajustes necesarios.
| Defecto | causa probable | Lo que cambiamos primero |
|---|---|---|
| Ovalidad o aplanamiento | Sin soporte interior o la punta del mandril está demasiado atrás | Haga avanzar la punta del mandril hasta el punto tangente; agregue segmentos de bolas; Reevaluar R/D contra el factor de pared (D/t) |
| Arrugas en el radio interior. | Matriz de presión demasiado floja, matriz limpiadora desalineada o desgastada, demasiada holgura entre el mandril y el orificio | Aumente la fuerza del troquel de presión, reinicie el troquel limpiador en el punto tangente, reduzca la holgura entre el mandril y el orificio |
| Adelgazamiento de la pared por encima del límite del dibujo | Radio demasiado estrecho para la pared, mandril colocado demasiado profundo, no hay impulso para introducir material en la curva | Aumente el radio de la línea central si el diseño lo permite, restablezca la profundidad del mandril, aplique presión de refuerzo |
| Líneas de marcado o mandril dentro del tubo. | Mandril seco, segmentos de bolas desgastados, juego incorrecto | Aumente y controle la lubricación, vuelva a mecanizar o reemplace las bolas, restablezca la posición de la punta |
| El ángulo de curvatura se sale de la tolerancia | Cambio de resorte entre lotes de material, valor de compensación desactualizado | Mida una pieza, actualice el valor de sobreflexión, verifique las piezas consecutivas antes de liberar el tramo. |
| El tubo se desliza en la matriz de sujeción. | Pata recta demasiado corta, fuerza de sujeción baja, superficie de sujeción desgastada | Confirme la longitud mínima de la pierna en la etapa de cotización, aumente la fuerza, vuelva a serrar o reemplace la abrazadera |
| Grietas en el revestimiento de acero aluminizado. | Alta tensión superficial en el radio exterior. | Suavice el radio donde el diseño lo permita, revise la dirección de curvatura y el lado del recubrimiento, acuerde el nivel aceptable con usted antes del lanzamiento. |
| Termina fuera de ronda después del corte. | Corte colocado demasiado cerca de la curva | Aleje el corte del punto tangente o establezca un requisito de redondez en el extremo del corte en el dibujo. |
Envíe el archivo STEP junto con el dibujo. La secuencia de plegado y la separación de herramientas son mucho más económicas de fijar en la pantalla que después de cortar las herramientas.
Preguntas frecuentes
- ¿El doblado con mandril es siempre la mejor opción para las piezas de escape?
- No. Por encima de aproximadamente 3D, sin indicación de ovalidad ni superficie de sellado en el doblez, el doblado por compresión hace el trabajo por menos dinero y, a menudo, más rápido. El doblado con mandril gana costos cuando la redondez, el espesor de la pared o la repetibilidad realmente afectan el ensamblaje o la vida útil.
- ¿Qué espesor mínimo de pared debo especificar después del plegado?
- Indícalo en el dibujo. El radio exterior siempre se estira, por lo que la pared terminada allí es más delgada que el tubo con el que comenzó. Indique la cifra mínima aceptable en la curva y podrá seleccionar la pared inicial y las herramientas correctas en lugar de adivinarlas.
- ¿Pago por las herramientas de cada pieza nueva?
- El utillaje es por geometría de plegado, no por pieza. Si la combinación de diámetro exterior, pared y radio ya existe en nuestra sala de herramientas, no hay ningún cargo por herramientas. La cita siempre indica cuál se aplica.
- ¿Qué materiales doblas con mandril?
- Acero al carbono, acero aluminizado, acero inoxidable, aluminio, titanio y cobre, además de aleaciones seleccionadas de níquel. Proporcione el grado exacto en lugar de "acero": la recuperación elástica, la holgura del mandril y la lubricación dependen de ello.
Envíe su dibujo para una revisión de plegado
Envíe el diámetro exterior, el espesor de la pared, la calidad del material, el radio de la línea central por curvatura, el ángulo de curvatura, la longitud desarrollada, el tratamiento final y el volumen anual estimado (idealmente STEP o DXF con el dibujo) aBrian@cnpinometal.com. La cotización regresa con el estado de las herramientas y el tiempo de entrega estimado.