


Qu'est-ce que le pliage au mandrin ? Un guide complet
Qu'est-ce que le pliage au mandrin ? Un guide complet
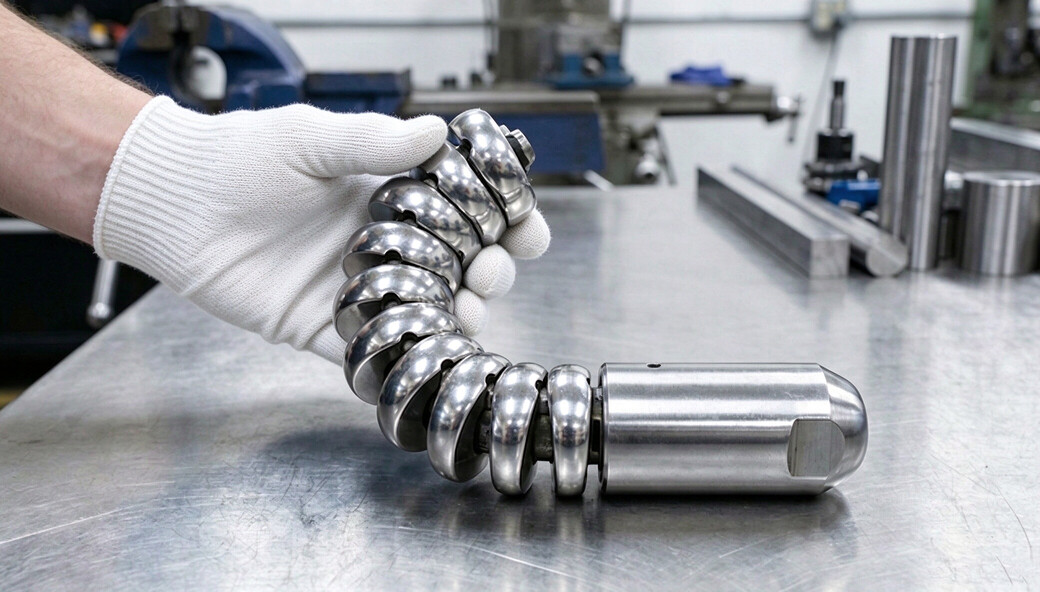
Le cintrage au mandrin est un processus de cintrage par étirage rotatif qui tire un support interne flexible - le mandrin - à travers le tube pendant que le tube est plié, gardant l'alésage ouvert afin que la paroi ne s'effondre pas. C'est la méthode utilisée lorsqu'un coude doit rester rond, maintenir l'épaisseur de paroi sur le rayon extérieur et avoir l'air suffisamment propre pour entrer directement dans un assemblage soudé. Ce guide explique comment fonctionne le processus, où il est gagnant et où il coûte trop cher, et ce qu'il faut spécifier sur un dessin pour que la pièce revienne correctement du premier coup.
Comment fonctionne le pliage au mandrin ?
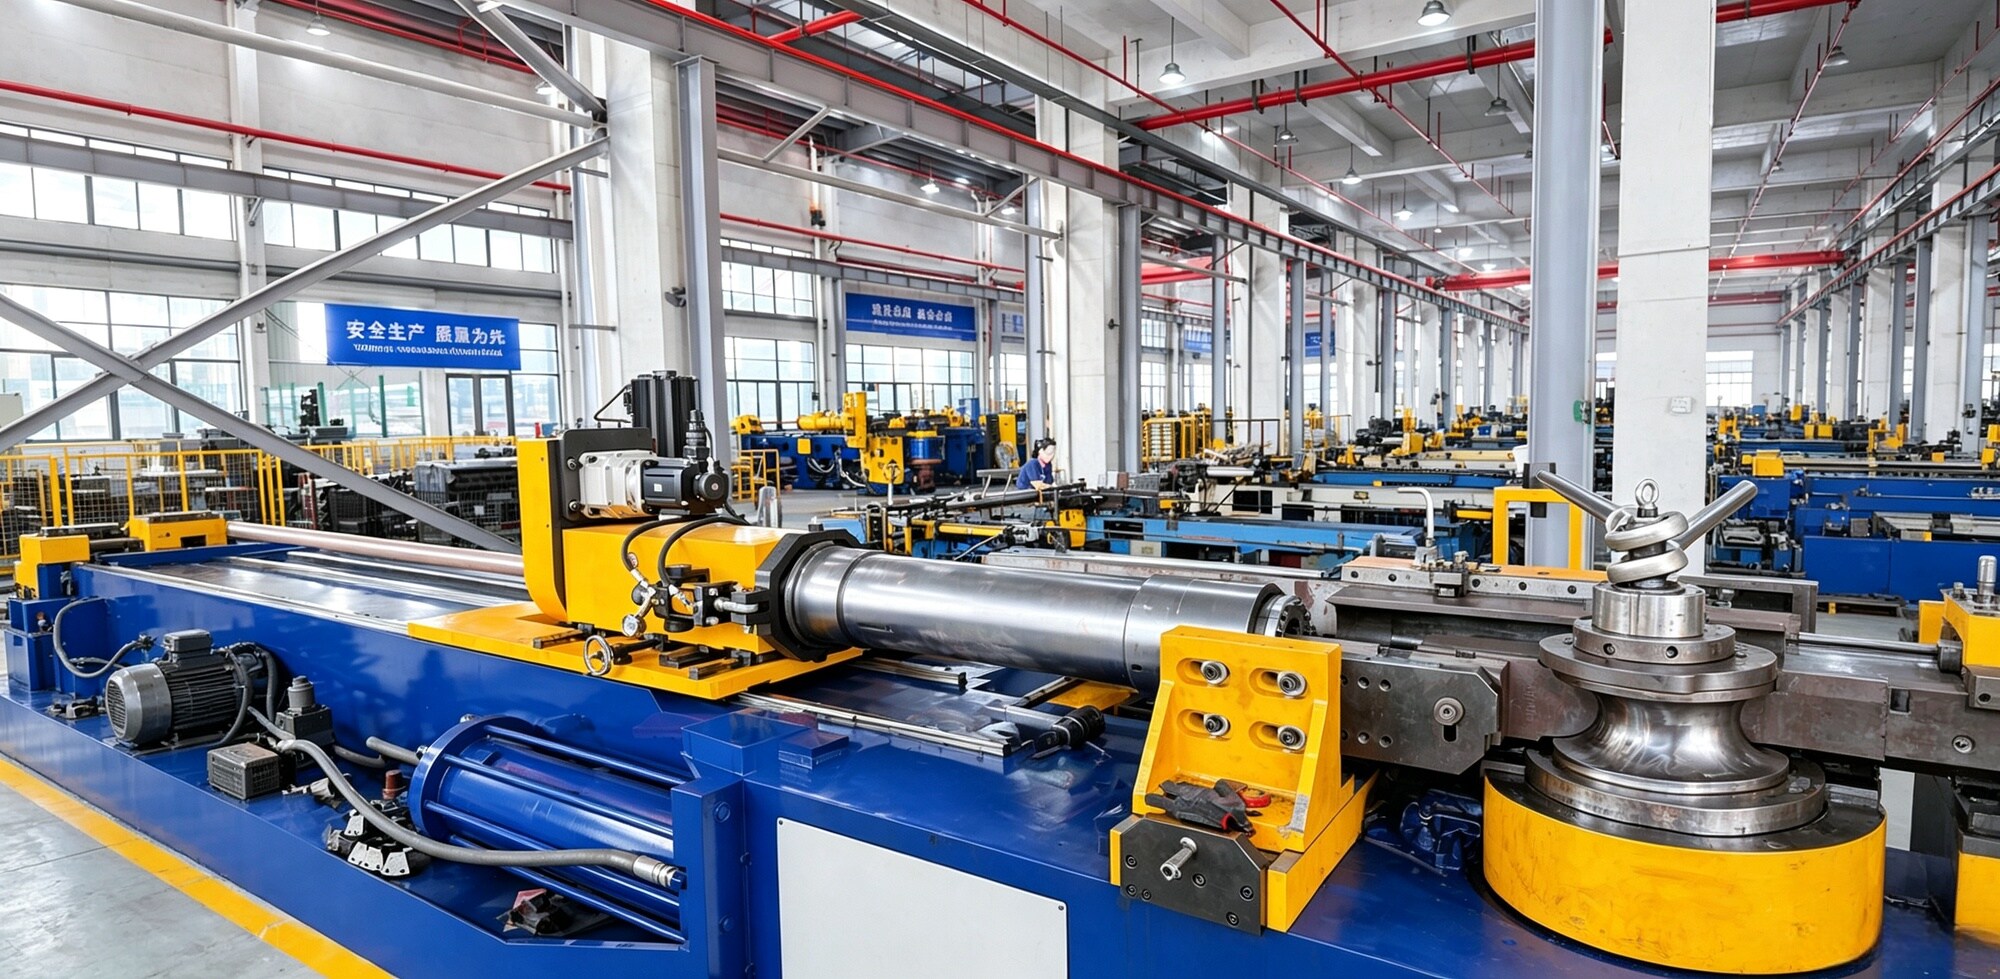
Le tube est serré dans une matrice de pliage, une matrice d'essuie-glace se trouve derrière le point tangent et un mandrin - une tige en acier trempé avec 2 à 5 billes liées à l'extrémité - est positionné à l'intérieur du tube de sorte que son nez se trouve au début du coude. Lorsque la matrice de cintrage tourne et que le tube est tiré vers l'avant, une matrice de pression maintient la paroi extérieure contre la matrice, la matrice d'essuyage empêche le matériau de se regrouper avant le coude et les billes du mandrin soutiennent la paroi intérieure à travers l'arc.
Cinq éléments d'outillage effectuent le travail et chacun contrôle un mode de défaillance différent.
| Elément d'outillage | Ce que ça fait | Échec si mauvais réglage |
|---|---|---|
| Plier la matrice | Définit le rayon de la ligne centrale (CLR) | Mauvais rayon, longueur de jambe hors tolérance |
| Matrice de serrage | Maintient le tube pendant le tirage | Glissements de tube, chutes d'extrémité, angle incohérent |
| Matrice de pression | Pousse le mur extérieur dans la matrice | Rides sur le rayon intérieur, ovalité |
| Matrice d'essuie-glace | Racle le matériau de la ligne de pliage | Rides et épaississements avant l'arc |
| Mandrin (tige + billes) | Supporte le mur intérieur à travers l’arc | Effondrement, aplatissement, amincissement des murs |
Un pli est défini par trois nombres : le diamètre extérieur (OD), l'épaisseur de paroi (WT) et le rayon de l'axe central (CLR). Le rapport CLR/OD, généralement écrit R/D, est ce qui décide si un mandrin est nécessaire ou non.
Cintrage au mandrin par rapport aux autres méthodes de pliage
| Méthode | Outillage | Idéal pour | Limites typiques |
|---|---|---|---|
| Mandrin (tirage rotatif) | Mandrin + matrice de pliage + racleur | Rayon étroit, paroi fine, pièces esthétiques ou soudées | R/D environ 1,5 et moins, jusqu'à ~2,0D selon le mur |
| Tirage rotatif sans mandrin | Matrice de pliage + racleur uniquement | Rayon modéré, mur plus lourd | Les rides et l'ovalité augmentent à mesure que le rayon se resserre |
| Cintrage presse / vérin | Bloc de formulaire, pas de support interne | Grand rayon, faible volume, tube structurel | Ovalité visible ; pas pour un travail exigeant |
| Cintrage par rouleaux | Trois rouleaux | Larges balayages, courbes architecturales | Pas de rayon fixe par virage |
| Cintrage par induction thermique | Bobine d'induction + trempe à l'eau | Gros tuyau, paroi épaisse, long rayon | Coût d'installation plus élevé, zone affectée par la chaleur |
Règle générale que les acheteurs peuvent utiliser : en dessous d'environ R/D = 1,5 sur une paroi mince, attendez-vous à un mandrin. Au-dessus d'environ R/D = 3, une matrice d'essuie-glace à elle seule détient souvent une tolérance. Entre les deux, c’est le rapport d’épaisseur de paroi qui décide.
Paramètres clés qui décident du résultat
Quatre chiffres sur l'outillage d'entraînement du dessin, le prix et le taux de rebut. Si le dessin ne les indique pas, le magasin devinera – et une seule estimation coûte une reconstruction.
| Paramètre | Ce que cela signifie | Pourquoi c'est important |
|---|---|---|
| Diamètre extérieur (OD) | Taille du tube | Définit la taille de la matrice et du mandrin |
| Épaisseur de paroi (WT) | Mur avant de plier | Un mur plus fin se plie plus facilement mais s'effondre plus tôt |
| Rayon de la ligne centrale (CLR) | Rayon mesuré par rapport à l'axe du tube | Pilote le rapport R/D et détermine si un mandrin est nécessaire |
| Angle de courbure | Degrés d'arc | Définit la course de la machine et la tolérance de retour élastique |
| Longueur de jambe | Longueur droite avant et après le virage | Trop court et la pince ne peut pas maintenir le tube |
| Plan de pliage et rotation | Orientation entre les virages | Les erreurs apparaissent ici comme une pièce qui ne conviendra pas au luminaire |
Quatre défauts représentent la plupart des tubes pliés rejetés. L'ovalité est la section transversale qui se déforme au niveau du virage ; il est mesuré comme la différence entre le plus grand et le plus petit diamètre, divisée par le diamètre extérieur nominal. L'amincissement du mur est l'étirement du rayon extérieur, de sorte que le mur devient plus mince que l'original. Le plissement est un regroupement de matériau sur le rayon intérieur, et il remonte généralement à la force de la matrice de pression ou à la position du mandrin. Le retour élastique est le tube qui s'ouvre légèrement après le relâchement de l'outillage, c'est pourquoi l'angle de courbure doit être trop courbé et compensé.
Pour un ajustement précis et un acheminement fluide des tubes, Ningbo Pino Metal propose des coudes de mandrin personnalisés en acier inoxydable, en acier au carbone, en aluminium et dans d'autres matériaux.
>> Courbure de mandrin personnalisée
Où le cintrage au mandrin est-il utilisé dans les pièces d'échappement et les pièces de camions ?
Le cintrage au mandrin rapporte son prix dans trois situations : le cintrage doit rester rond, la pièce doit être soudée en aval ou le cintrage doit bien s'écouler.
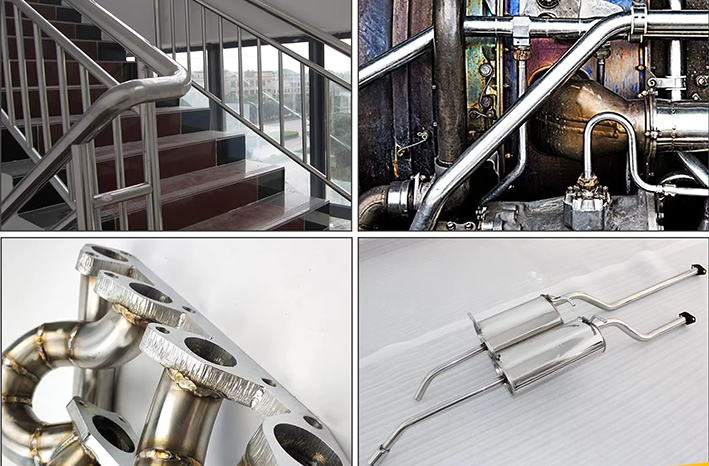
· Sections d'échappement et de sortie d'échappement.Un virage qui aplatit le flux des coûts et crée un point chaud. La flexion du mandrin maintient la section transversale ouverte à travers l'arc.
· Cheminées et évacuation verticale.Les surfaces cosmétiques présentent toutes les rides, le rayon intérieur doit donc rester lisse.
· Tuyaux d'air de suralimentation et d'admission.L'aluminium à paroi mince et l'acier inoxydable nécessitent un support interne, sinon le tube s'ovalise au niveau du coude.
· Protections contre les cerfs et protections à base de tubes.Travaux de tubes visibles où un coude effondré est un défaut visible sur le véhicule.
· Collecteurs, collecteurs et collecteurs.Pièces à plis multiples où un pli plat rejette l'assemblage en aval.
Les matériaux se comportent différemment et l'atelier a besoin de la qualité avant de proposer un outillage.
| Matériel | Comportement en flexion du mandrin | Note pratique |
|---|---|---|
| Acier doux/carbone | Fenêtre de tolérance large et prévisible | Usure inférieure des outils, moins cher à plier |
| Acier aluminisé | Les revêtements peuvent se fissurer au niveau du rayon extérieur | La direction du pliage et le côté revêtement sont importants |
| Acier inoxydable | Retour élastique plus élevé, écrouissage | Plus de passes de compensation, jeu de mandrin plus serré |
| Aluminium | Faible retour élastique, sujet au grippage | La lubrification du mandrin et la finition de surface déterminent la qualité |
| Titane | Retour élastique et grippage, fenêtre de tolérance serrée | Cycle lent, usure élevée des outils |
Quels sont les coûts et les délais de livraison ?
Quatre paramètres font varier le prix plus que toute autre chose : le rapport R/D, l'épaisseur de la paroi, le nombre de coudes par pièce et le volume annuel. Une pièce avec un rayon serré et trois courbures nécessite plus d'outillage que la même pièce avec une courbure douce.
| Saisir | Orientation vers la réduction des coûts | Direction des coûts plus élevés |
|---|---|---|
| Rapport R/D | Rayon ouvert, pas de mandrin | Rayon étroit, mandrin et racleur |
| Épaisseur de paroi | Mur de stock standard | Paroi non standard ou lourde |
| Pliages par pièce | Un ou deux | Quatre ou plus avec rotation |
| Volume | Répéter les commandes annuelles | Séries uniques ou prototypes |
| Matériel | Acier au carbone | Inox, aluminium, titane |
| Tolérance | Dimensionnel par dessin | Vérifié par CMM, rapport FAI requis, etc. |
Attention : lorsque le cintrage du mandrin est un mauvais choix
- Courbes à très grand rayon.Au-dessus d'environ R/D = 3, une matrice d'essuie-glace ou un balai courbé fait le travail pour moins d'argent.
- Paroi très épaisse par rapport à OD.Le mandrin n'ajoute rien lorsque le mur peut supporter seul le virage.
- Tube carré, rectangulaire ou ovale.Les mandrins ronds ne s'appliquent pas ; un processus différent est nécessaire.
- Jambes très courtes.Si la section droite est trop courte pour être serrée, le coude ne peut pas être dessiné, quel que soit l'outillage.
- Budget profondément limité sur une partie non cosmétique.Si personne ne voit le pli et que rien ne s'y soude, décidez si la rondeur compte vraiment avant de payer.
Que mettre sur un dessin de pliage ?
Un dessin qui cite clairement comporte six éléments. Manquer l’un d’entre eux se transforme en question, en retard ou en pièce abandonnée.
1. Diamètre extérieur, épaisseur de paroi et qualité du matériau selon la norme en vigueur – ou[À CONFIRMER : numéro standard]si la note est donnée par le client.
2. CLR pour chaque virage, plus l'angle de pliage et la direction de chaque virage dans le même plan ou avec rotation.
3. Longueurs des jambes droites entre les virages, mesurées par rapport aux points tangents ou aux points d'intersection — indiquer lesquels.
4. Traitement final : coupé carré, ébavuré, évasé, réduit ou soudé.
5. Exigences d'inspection : quelles dimensions sont vérifiées, limite d'ovalité, contrôle de l'épaisseur de paroi et si un rapport FAI ou un rapport d'essai de matériau est nécessaire.
6. Exigences de surface et d'emballage, en particulier pour les tubes revêtus ou polis.
Remarque : Un modèle 3D ou un fichier STEP supprime la plupart des ambiguïtés, mais le dessin doit toujours comporter les tolérances.
FAQ
Quelle est la différence entre le cintrage au mandrin et le cintrage normal des tubes ?Le pliage par étirage rotatif normal utilise uniquement une matrice de pliage et une matrice d'essuyage. Le cintrage au mandrin ajoute un support interne – une tige avec des billes liées – qui maintient la paroi du tube ouverte à travers l'arc. Le résultat est un pli qui reste rond avec moins d’amincissement des parois, c’est pourquoi il est utilisé pour les pièces à paroi mince, à rayon serré et soudées.
Quel est le rayon de courbure minimum pour le cintrage au mandrin ?Cela dépend de l'épaisseur des murs. Une plage de travail courante pour les tubes ronds est d'environ 1,0 D avec un rayon central avec un mandrin, et jusqu'à environ 0,5 D sur une paroi épaisse avec un outillage spécial. Votre limite réelle est définie par le diamètre extérieur, le mur, le matériau et l'ovalité que vous pouvez accepter, alors confirmez-la par rapport à un dessin réel.
Le cintrage au mandrin amincit-il la paroi du tube ?Oui. Le rayon extérieur s'étend, de sorte que le mur y devient plus mince que le mur nominal. Le mandrin limite cet amincissement en soutenant la paroi intérieure, mais il ne la supprime pas. Indiquez le mur de retenue minimum sur le dessin afin que l'atelier puisse choisir l'outillage et un mur de départ pour y répondre.
Quels matériaux peuvent être pliés au mandrin ?L'acier au carbone, l'acier aluminisé, l'acier inoxydable, l'aluminium et le titane sont tous généralement pliés au mandrin. Le cuivre et certains alliages de nickel sont également pliables. La qualité du matériau change le ressort, le jeu de l'outillage et la lubrification, alors indiquez la qualité plutôt que simplement « acier » lorsque vous demandez un devis.
Le pliage au mandrin peut-il gérer plusieurs pliages en une seule pièce ?Oui. Les machines à étirer rotatives indexent et font tourner le tube entre les coudes, de sorte que les pièces comportant plusieurs coudes dans des plans différents sont courantes. La limite est généralement la longueur des branches : chaque coude nécessite suffisamment de section droite pour serrer et dégager l'outillage.
Envoyez votre dessin pour un devis !
Envoyez le diamètre extérieur du tube, l'épaisseur de paroi, le matériau, les rayons de courbure et un fichier STEP ou DXF àBrian@cnpinometal.com, et nous vous renverrons un devis avec l'état de l'outillage et le délai de livraison.