


Was ist Dornbiegen? Ein umfassender Leitfaden
Was ist Dornbiegen? Ein umfassender Leitfaden
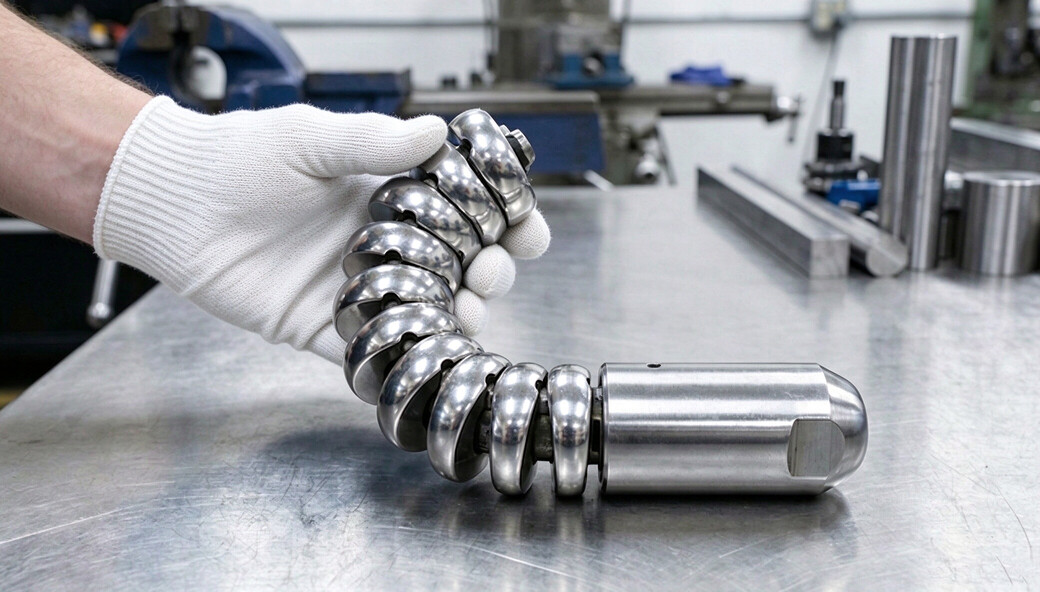
Dornbiegen ist ein Rotationszugbiegeverfahren, bei dem eine flexible Innenstütze – der Biegedorn – während des Biegevorgangs im Rohr positioniert wird. Dadurch bleibt der Rohrquerschnitt offen und ein Einfallen der Rohrwand wird begrenzt. Das Verfahren kommt zum Einsatz, wenn der Rohrquerschnitt auch im Bogen möglichst rund bleiben, die Wanddicke am Außenradius weitgehend erhalten werden und eine saubere Oberfläche für nachfolgende Schweißbaugruppen gewährleistet sein soll.
Dieser Leitfaden erklärt, wie das Verfahren funktioniert, in welchen Anwendungen es Vorteile bietet und wann die Kosten den Nutzen übersteigen können. Außerdem erfahren Sie, welche Angaben eine technische Zeichnung enthalten sollte, damit das Bauteil bereits beim ersten Fertigungslauf den Anforderungen entspricht.
Wie funktioniert das Dornbiegen?
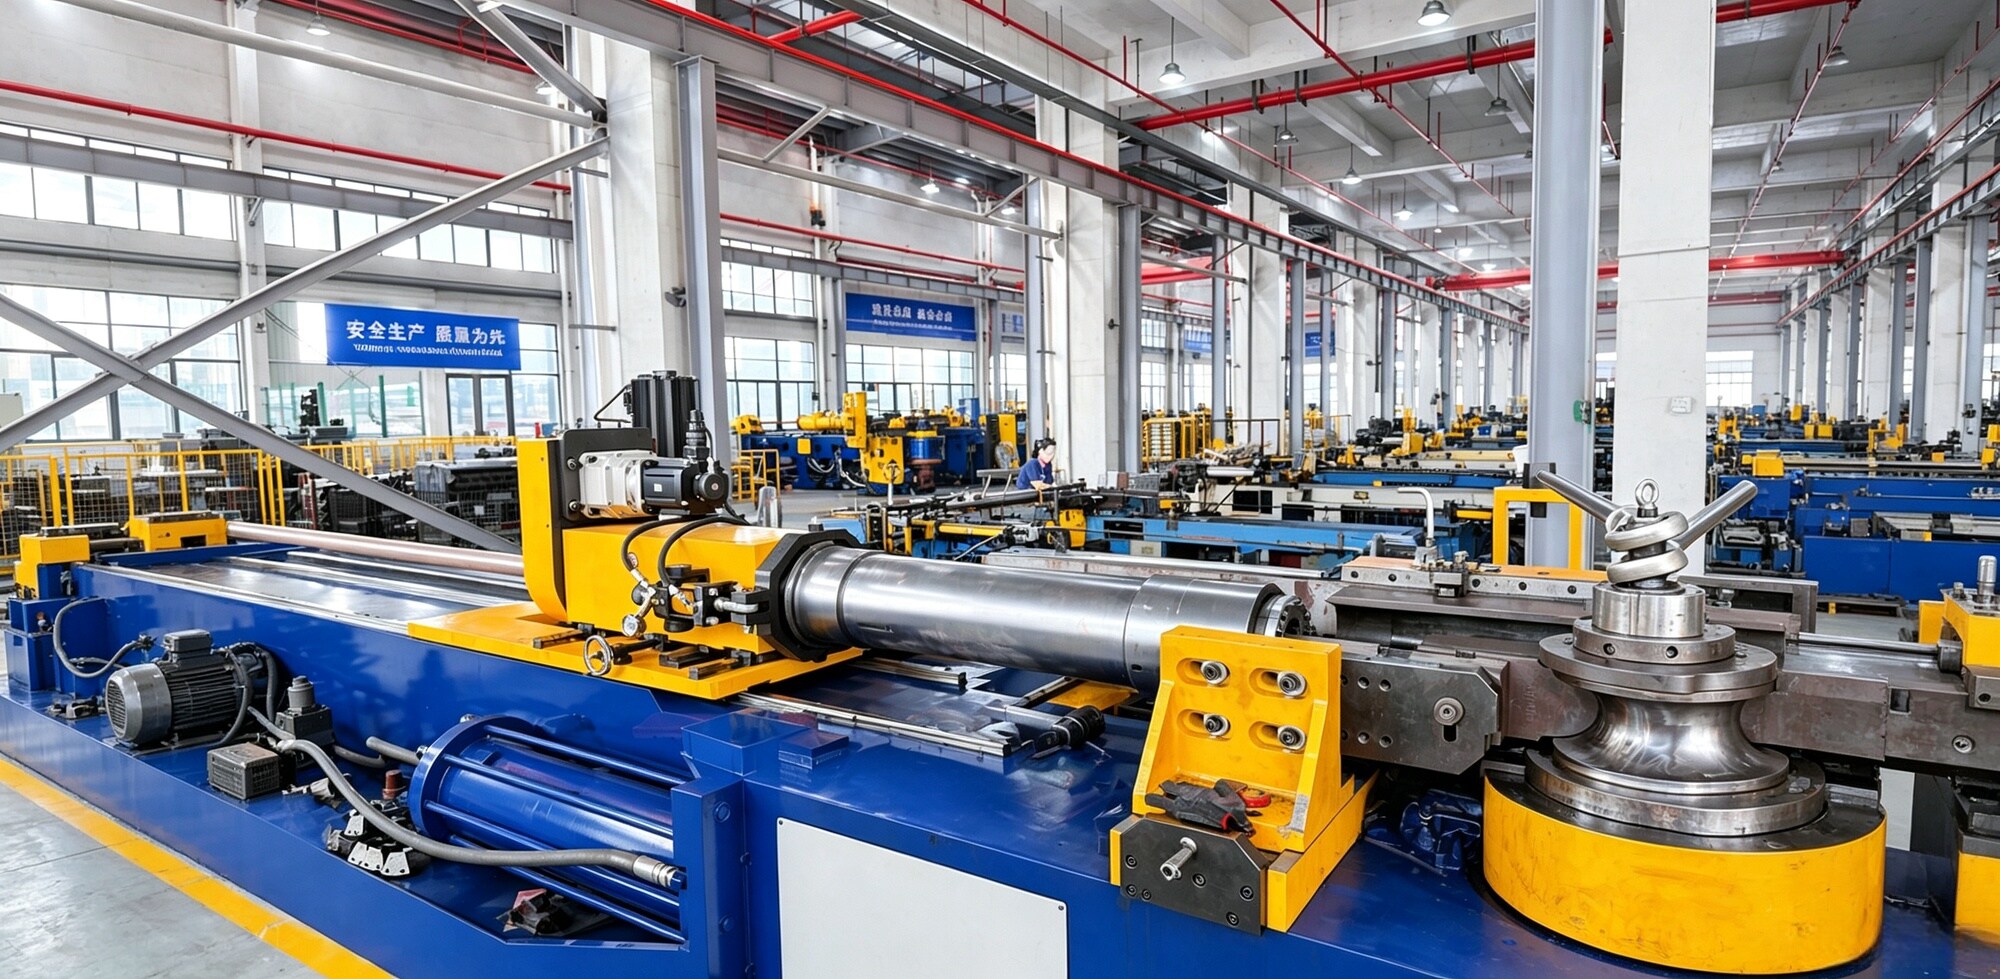
Das Rohr wird in einer Biegematrize gespannt. Hinter dem Tangentialpunkt befindet sich eine Wischerschiene. Ein Biegedorn – in der Regel ein gehärteter Stahlstab mit zwei bis fünf gelenkig verbundenen Kugelsegmenten an der Spitze – wird im Rohr positioniert, sodass seine Spitze am Beginn des Biegebereichs liegt.
Während sich die Biegematrize dreht und das Rohr durch den Biegevorgang gezogen wird, hält die Druckbacke die Rohrwand an der Matrize. Die Wischerschiene verhindert, dass sich Material vor dem Bogen aufstaut, während die Dornsegmente die Innenwand entlang des Bogenverlaufs abstützen.
Fünf Werkzeugelemente übernehmen dabei unterschiedliche Aufgaben. Jedes Element hilft, bestimmte Fehler zu vermeiden.
| Werkzeugelement | Funktion | Mögliche Fehler bei falscher Einstellung |
|---|---|---|
| Biegematrize | Bestimmt den Mittellinienradius (CLR) | Falscher Biegeradius, Schenkellängen außerhalb der Toleranz |
| Spannbacke | Fixiert das Rohr während des Biegevorgangs | Rohr rutscht, Ausschuss am Rohrende, inkonsistenter Biegewinkel |
| Druckbacke | Drückt die Außenwand gegen die Matrize | Faltenbildung am Innenradius, Ovalität |
| Wischerschiene | Verhindert Materialansammlungen vor dem Bogen | Faltenbildung und Materialverdickung vor dem Bogen |
| Biegedorn (Stab mit Kugelsegmenten) | Stützt die Innenwand entlang des Bogens | Einfallen des Querschnitts, Abflachung, Wanddickenreduzierung |
Ein Rohrbogen wird durch drei Größen definiert: Außendurchmesser (OD), Wanddicke (WT) und Mittellinienradius (CLR). Das Verhältnis von CLR zu OD, üblicherweise als R/D angegeben, ist ein wichtiger Faktor bei der Entscheidung, ob ein Biegedorn erforderlich ist.
Dornbiegen im Vergleich zu anderen Biegeverfahren
| Verfahren | Werkzeuge | Geeignet für | Typische Einschränkungen |
|---|---|---|---|
| Dornbiegen (Rotationszugbiegen) | Biegedorn, Biegematrize und Wischerschiene | Enge Biegeradien, dünnwandige Rohre, sichtbare Bauteile und Schweißbaugruppen | R/D etwa 1,5 oder kleiner; abhängig von der Wanddicke sind auch Werte bis etwa 2,0 D möglich |
| Rotationszugbiegen ohne Dorn | Biegematrize und Wischerschiene | Mittlere Biegeradien und dickwandigere Rohre | Bei kleineren Radien nehmen Faltenbildung und Ovalität zu |
| Pressbiegen / Stauchbiegen | Formblock ohne Innenstütze | Große Radien, kleine Stückzahlen und Konstruktionsrohre | Sichtbare Ovalität; für enge Biegeradien ungeeignet |
| Rollbiegen | Drei Biegerollen | Weit geschwungene Bögen und architektonische Rohrformen | Kein fester Radius für jeden einzelnen Bogen |
| Induktionsbiegen | Induktionsspule und anschließende Wasserabschreckung | Große Rohrdurchmesser, dicke Wandungen und große Biegeradien | Höhere Rüstkosten und wärmebeeinflusste Zone |
Faustregel für den Einkauf: Bei dünnwandigen Rohren und einem Verhältnis R/D von weniger als etwa 1,5 ist in der Regel ein Biegedorn erforderlich. Bei Werten über ungefähr 3 kann eine Wischerschiene allein häufig ausreichen, um die Maßhaltigkeit zu gewährleisten. Im Zwischenbereich ist insbesondere das Verhältnis von Wanddicke zu Außendurchmesser entscheidend.
Wichtige Parameter für das Biegeergebnis
Vier Angaben auf der technischen Zeichnung beeinflussen Werkzeugauslegung, Preis und Ausschussquote maßgeblich. Fehlen diese Angaben, muss der Fertigungsbetrieb Annahmen treffen – und eine falsche Annahme kann eine erneute Werkzeugauslegung erforderlich machen.
| Parameter | Bedeutung | Warum ist er wichtig? |
|---|---|---|
| Außendurchmesser (OD) | Rohrabmessung | Bestimmt die erforderliche Größe von Biegematrize und Biegedorn |
| Wanddicke (WT) | Wanddicke vor dem Biegen | Dünne Wände lassen sich leichter verformen, kollabieren jedoch schneller |
| Mittellinienradius (CLR) | Radius entlang der Rohrmittellinie | Bestimmt das R/D-Verhältnis und beeinflusst, ob ein Biegedorn benötigt wird |
| Biegewinkel | Winkel des Rohrbogens in Grad | Bestimmt den Maschinenhub und den erforderlichen Ausgleich der Rückfederung |
| Schenkellänge | Gerade Rohrlänge vor und nach dem Bogen | Bei zu kurzen Schenkeln kann das Rohr nicht sicher gespannt werden |
| Biegeebene und Drehwinkel | Orientierung mehrerer Biegungen zueinander | Fehler können dazu führen, dass das Bauteil nicht in die vorgesehene Vorrichtung passt |
Die meisten Ausschussfälle bei gebogenen Rohren lassen sich auf vier typische Fehler zurückführen.
Ovalität: Der Rohrquerschnitt verliert im Bogen seine runde Form. Sie wird anhand der Differenz zwischen größtem und kleinstem Durchmesser im Verhältnis zum Nenndurchmesser beurteilt.
Wanddickenreduzierung: Am Außenradius wird die Rohrwand gedehnt und dadurch dünner als im ursprünglichen Zustand.
Faltenbildung: Am Innenradius staut sich Material. Häufige Ursachen sind eine ungeeignete Kraft der Druckbacke oder eine falsche Positionierung des Biegedorns.
Rückfederung: Nach dem Lösen aus dem Werkzeug öffnet sich der Rohrbogen geringfügig. Deshalb muss der Biegewinkel bei der Fertigung entsprechend überbogen und kompensiert werden.
Für eine präzise Passung und eine gleichmäßige Rohrführung bietet Ningbo Pino Metal kundenspezifische Dornbiegeteile aus Edelstahl, Kohlenstoffstahl, Aluminium und weiteren Werkstoffen an.
>>Kundenspezifisch dorngebogenes Rohr
Wo wird Dornbiegen bei Abgas- und Lkw-Komponenten eingesetzt?
Dornbiegen lohnt sich besonders in drei Fällen: Wenn der Rohrquerschnitt rund bleiben muss, wenn das Bauteil anschließend geschweißt wird oder wenn eine möglichst strömungsgünstige Rohrführung erforderlich ist.
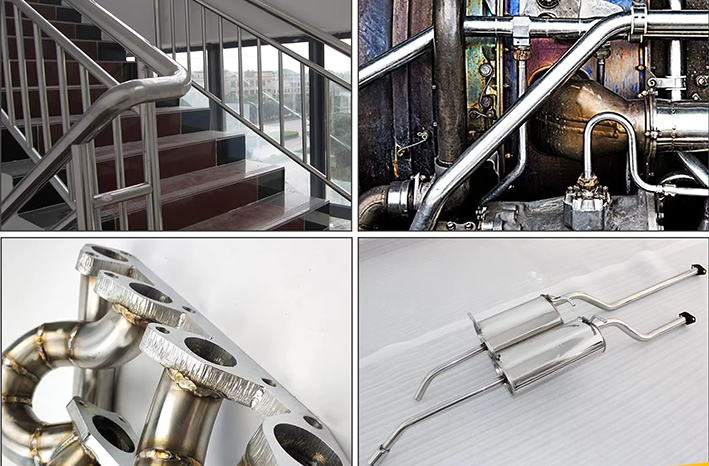
- Abgasrohre und Endrohrabschnitte: Ein abgeflachter Rohrbogen kann den Abgasstrom beeinträchtigen und lokale Überhitzung begünstigen. Dornbiegen trägt dazu bei, den Querschnitt im Bogen offen zu halten.
- Auspuffanlagen und vertikale Auspuffrohre: Bei sichtbaren Oberflächen fallen Falten besonders auf. Deshalb muss der Innenradius möglichst glatt bleiben.
- Ladeluft- und Ansaugrohre: Dünnwandige Aluminium- und Edelstahlrohre benötigen häufig eine Innenstützung, um eine übermäßige Ovalisierung beim Biegen zu vermeiden.
- Frontschutzbügel und rohrbasierte Schutzvorrichtungen: Bei sichtbaren Rohrkonstruktionen ist ein eingefallener oder abgeflachter Bogen auch optisch ein deutlicher Mangel.
- Abgaskrümmer, Rohrsammler und Kollektoren: Bei Bauteilen mit mehreren Biegungen kann bereits ein abgeflachter Rohrbogen die Passgenauigkeit der nachfolgenden Komponenten beeinträchtigen.
Werkstoffe und ihr Verhalten beim Dornbiegen
Werkstoffe reagieren unterschiedlich auf den Biegeprozess. Deshalb sollte der Fertigungsbetrieb die genaue Werkstoffgüte kennen, bevor er den Werkzeugbedarf und die Kosten kalkuliert.
| Werkstoff | Verhalten beim Dornbiegen | Praktischer Hinweis |
|---|---|---|
| Baustahl / Kohlenstoffstahl | Gut vorhersehbares Umformverhalten und relativ großer Prozessspielraum | Geringerer Werkzeugverschleiß und niedrige Biegekosten |
| Aluminierter Stahl | Die Beschichtung kann am Außenradius reißen | Biegerichtung und Lage der beschichteten Seite sind zu berücksichtigen |
| Edelstahl | Höhere Rückfederung und Kaltverfestigung | Zusätzliche Kompensationsschritte und ein präziseres Dornspiel können erforderlich sein |
| Aluminium | Geringe Rückfederung, aber Neigung zu Fressen und Anhaften | Schmierung des Biegedorns und Oberflächenqualität sind entscheidend |
| Titan | Rückfederung und Neigung zu Fressen bei engem Prozessfenster | Langsamere Bearbeitung und höherer Werkzeugverschleiß |
Welche Faktoren beeinflussen Kosten und Lieferzeit?
Vier Faktoren haben besonders großen Einfluss auf den Preis: das R/D-Verhältnis, die Wanddicke, die Anzahl der Biegungen pro Bauteil und das jährliche Bestellvolumen. Ein Bauteil mit engem Biegeradius und drei Biegungen benötigt in der Regel mehr Werkzeugaufwand als ein vergleichbares Bauteil mit nur einer weit ausgeführten Biegung.
| Einflussfaktor | Kostengünstigere Ausführung | Kostenintensivere Ausführung |
|---|---|---|
| R/D-Verhältnis | Großer Biegeradius, gegebenenfalls ohne Dorn | Enger Biegeradius mit Biegedorn und Wischerschiene |
| Wanddicke | Standardwanddicke ab Lager | Sonderwanddicke oder dicke Wandung |
| Biegungen pro Bauteil | Eine oder zwei Biegungen | Vier oder mehr Biegungen mit Drehungen |
| Bestellmenge | Wiederkehrende Jahresbestellungen | Einzelstücke oder Prototypen |
| Werkstoff | Kohlenstoffstahl | Edelstahl, Aluminium oder Titan |
| Toleranzanforderungen | Maßprüfung gemäß Zeichnung | Prüfung mit Koordinatenmessgerät (CMM), Erstmusterprüfbericht (FAI) usw. |
Wann ist Dornbiegen nicht die richtige Wahl?
- Sehr große Biegeradien: Bei einem R/D-Verhältnis von mehr als ungefähr 3 kann eine Wischerschiene oder ein rollgebogener Rohrbogen die Aufgabe kostengünstiger erfüllen.
- Sehr dicke Wandung im Verhältnis zum Außendurchmesser: Wenn die Rohrwand dem Biegevorgang bereits ausreichend standhält, bietet ein Biegedorn möglicherweise keinen wesentlichen zusätzlichen Nutzen.
- Quadratische, rechteckige oder ovale Rohre: Ein für Rundrohre ausgelegter Biegedorn ist hier nicht geeignet. Es wird ein anderes Werkzeug- oder Fertigungskonzept benötigt.
- Sehr kurze gerade Schenkel: Ist der gerade Rohrabschnitt zu kurz zum sicheren Spannen, kann das Rohr nicht im Rotationszugverfahren gebogen werden – unabhängig von der Werkzeugauslegung.
- Sehr begrenztes Budget bei nicht sichtbaren Bauteilen: Wenn der Bogen später nicht sichtbar ist und keine nachfolgenden Schweißverbindungen davon abhängen, sollte zunächst geprüft werden, ob die hohe Rundheit tatsächlich erforderlich ist.
Welche Angaben gehören auf eine technische Biegezeichnung?
Eine aussagekräftige Zeichnung für die Angebotserstellung sollte sechs wesentliche Angaben enthalten. Fehlt eine davon, kann dies zu Rückfragen, Verzögerungen oder Ausschuss führen.
1. Außendurchmesser, Wanddicke und Werkstoffgüte einschließlich der maßgeblichen Norm. Falls die Normnummer noch vom Kunden bestätigt werden muss, ist sie entsprechend als „[NOCH ZU BESTÄTIGEN: Normnummer]“ zu kennzeichnen.
2. Mittellinienradius für jede Biegung sowie Biegewinkel und Biegerichtung. Geben Sie an, ob die Biegungen in derselben Ebene liegen oder gegeneinander verdreht sind.
3. Gerade Schenkellängen zwischen den Biegungen. Legen Sie fest, ob die Maße bis zu den Tangentialpunkten oder bis zu den Schnittpunkten gemessen werden.
4. Bearbeitung der Rohrenden. Geben Sie an, ob die Enden rechtwinklig abgeschnitten, entgratet, aufgeweitet, reduziert oder geschweißt werden sollen.
5. Prüfanforderungen. Definieren Sie die zu prüfenden Maße, die zulässige Ovalität, die Kontrolle der Wanddicke sowie die Anforderungen an einen Erstmusterprüfbericht (FAI) oder einen Werkstoffprüfbericht.
6. Oberflächen- und Verpackungsanforderungen. Diese Angaben sind besonders bei beschichteten oder polierten Rohren wichtig.
Hinweis: Ein 3D-Modell oder eine STEP-Datei reduziert viele Interpretationsspielräume. Die erforderlichen Toleranzen müssen dennoch eindeutig in der technischen Zeichnung angegeben sein.
Häufig gestellte Fragen (FAQ)
Was ist der Unterschied zwischen Dornbiegen und normalem Rohrbiegen?
Beim herkömmlichen Rotationszugbiegen kommen in der Regel eine Biegematrize und eine Wischerschiene zum Einsatz. Beim Dornbiegen wird zusätzlich eine Innenstütze – ein Stab mit gelenkig verbundenen Kugelsegmenten – verwendet, die die Rohrwand während des Biegens abstützt. Dadurch bleibt der Rohrquerschnitt besser erhalten und die Wanddickenreduzierung wird begrenzt. Das Verfahren eignet sich deshalb besonders für dünnwandige Rohre, enge Biegeradien und Bauteile, die anschließend geschweißt werden.
Wie groß ist der minimale Biegeradius beim Dornbiegen?
Der minimale Biegeradius hängt von der Wanddicke ab. Bei Rundrohren ist mit einem Biegedorn häufig ein Mittellinienradius von etwa 1,0 × D realisierbar; bei dickwandigen Rohren und mit Spezialwerkzeugen können unter bestimmten Bedingungen auch Werte von etwa 0,5 × D erreicht werden. Der tatsächlich mögliche Radius hängt von Außendurchmesser, Wanddicke, Werkstoff und zulässiger Ovalität ab und sollte anhand einer konkreten technischen Zeichnung bestätigt werden.
Wird die Rohrwand beim Dornbiegen dünner?
Ja. Am Außenradius wird die Rohrwand gedehnt und dadurch dünner als die ursprüngliche Wanddicke. Der Biegedorn stützt die Rohrwand von innen und begrenzt die Wanddickenreduzierung, kann sie jedoch nicht vollständig verhindern. Geben Sie deshalb die geforderte Mindestwanddicke nach dem Biegen in der Zeichnung an. So kann der Fertigungsbetrieb das passende Werkzeug und die erforderliche Ausgangswanddicke festlegen.
Welche Werkstoffe eignen sich für das Dornbiegen?
Kohlenstoffstahl, aluminierter Stahl, Edelstahl, Aluminium und Titan werden häufig im Dornbiegeverfahren verarbeitet. Auch Kupfer und bestimmte Nickellegierungen lassen sich biegen. Da die Werkstoffgüte die Rückfederung, das erforderliche Werkzeugspiel und die Schmierung beeinflusst, sollten Sie bei einer Angebotsanfrage die genaue Werkstoffgüte angeben und nicht lediglich „Stahl“.
Können mit dem Dornbiegeverfahren mehrere Biegungen in einem Bauteil hergestellt werden?
Ja. Rotationszugbiegemaschinen können das Rohr zwischen den einzelnen Biegungen positionieren und drehen. Daher lassen sich auch Bauteile mit mehreren Biegungen in unterschiedlichen Ebenen fertigen. Eine wesentliche Einschränkung ist die Schenkellänge: Für jede Biegung muss ausreichend gerades Rohrmaterial zum Spannen und für den Werkzeugfreiraum vorhanden sein.
Senden Sie uns Ihre Zeichnung und erhalten Sie ein Angebot!
Senden Sie uns den Außendurchmesser, die Wanddicke, den Werkstoff, die Biegeradien sowie eine STEP- oder DXF-Datei an Brian@cnpinometal.com. Wir erstellen Ihnen ein Angebot mit Angaben zum Werkzeugstatus und zur voraussichtlichen Lieferzeit.