


2026-10-23
Cintrage au mandrin ou cintrage par compression pour les tubes d'échappement
Cintrage au mandrin ou cintrage par compression pour les tubes d'échappement
Si le coude doit rester suffisamment rond pour assurer l'étanchéité au niveau d'un collier de serrage ou d'un joint coulissant, utilisez le cintrage au mandrin. Si le cintrage est long et que personne ne le mesure, le cintrage par compression coûte généralement moins cher. C'est la réponse courte.
Comment fonctionne le pliage au mandrin
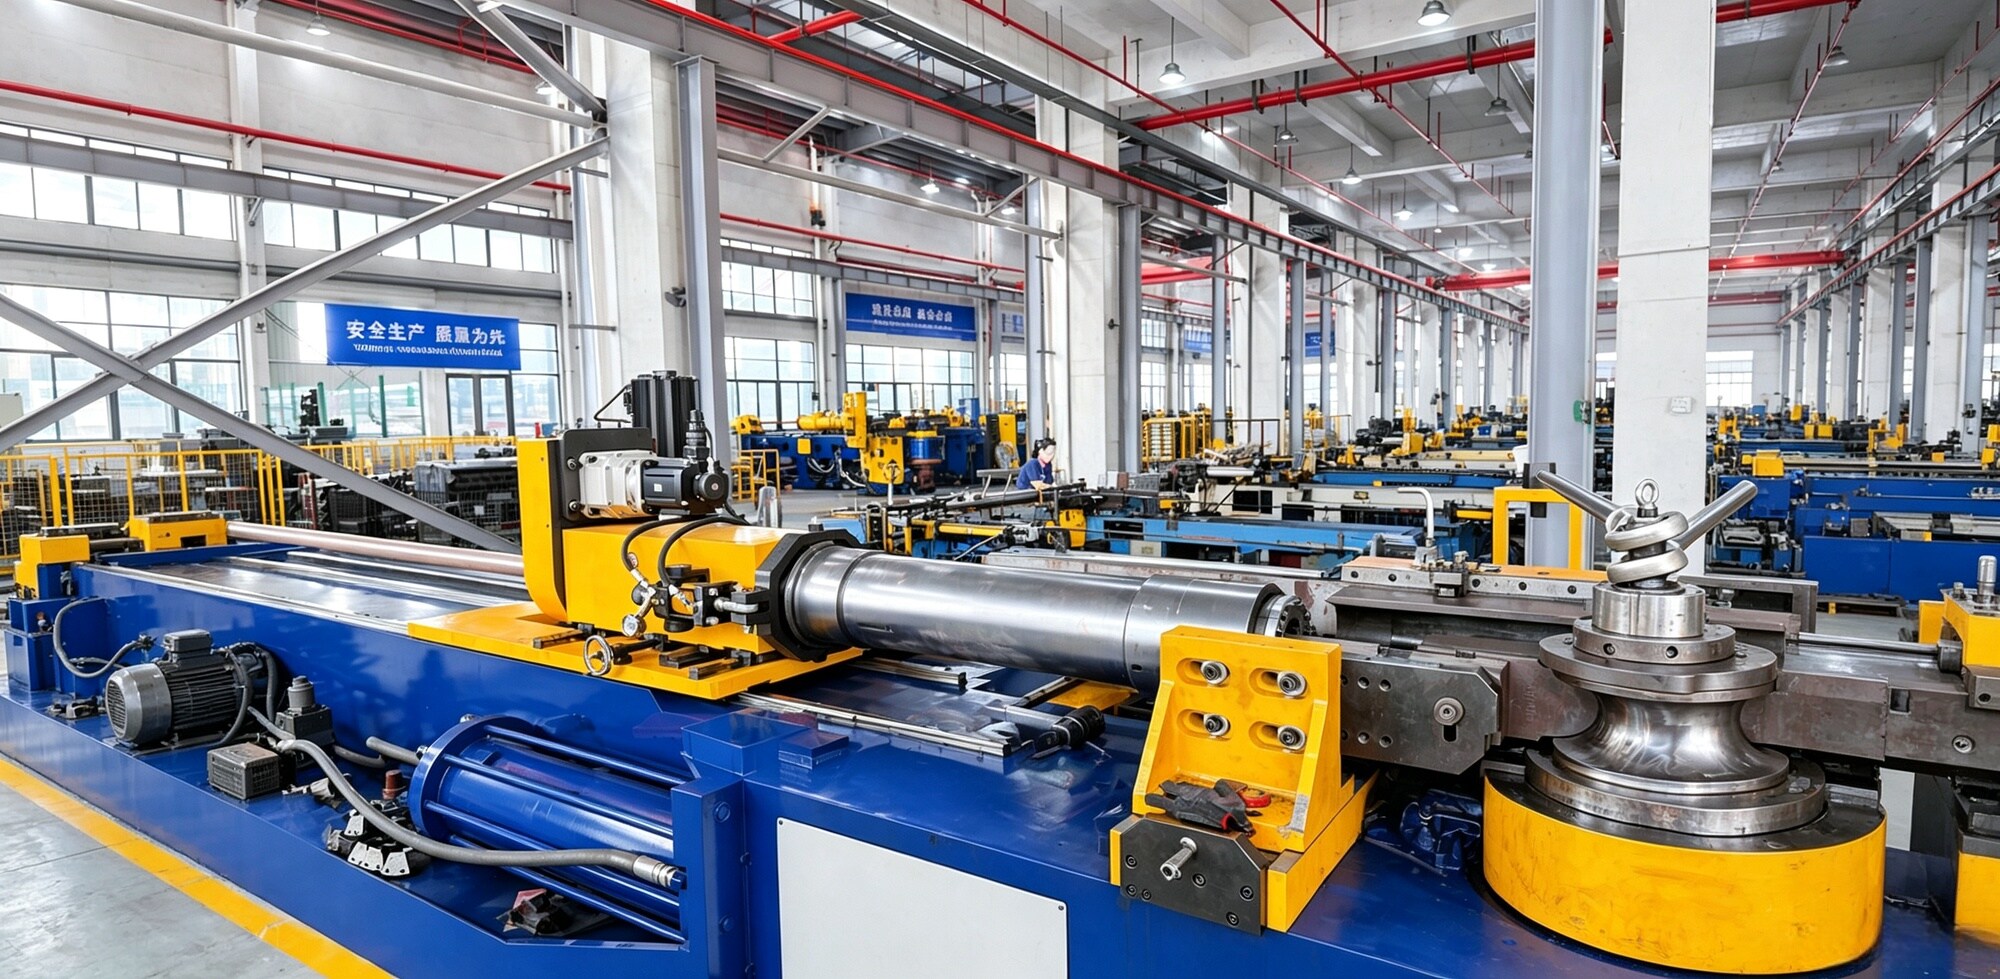
Un mandrin est un bouchon durci — mandrin à bouchon, mandrin monobilles, multibilles ou segmenté — positionné à l'intérieur du tube au point de courbure. Le tube est serré dans une matrice de pliage rotative. Une matrice de pression suit l'extérieur du coude et une matrice d'essuyage supporte le rayon intérieur. Lorsque la matrice tourne, le tube est tiré autour du rayon tandis que le mandrin maintient l'alésage ouvert de l'intérieur.
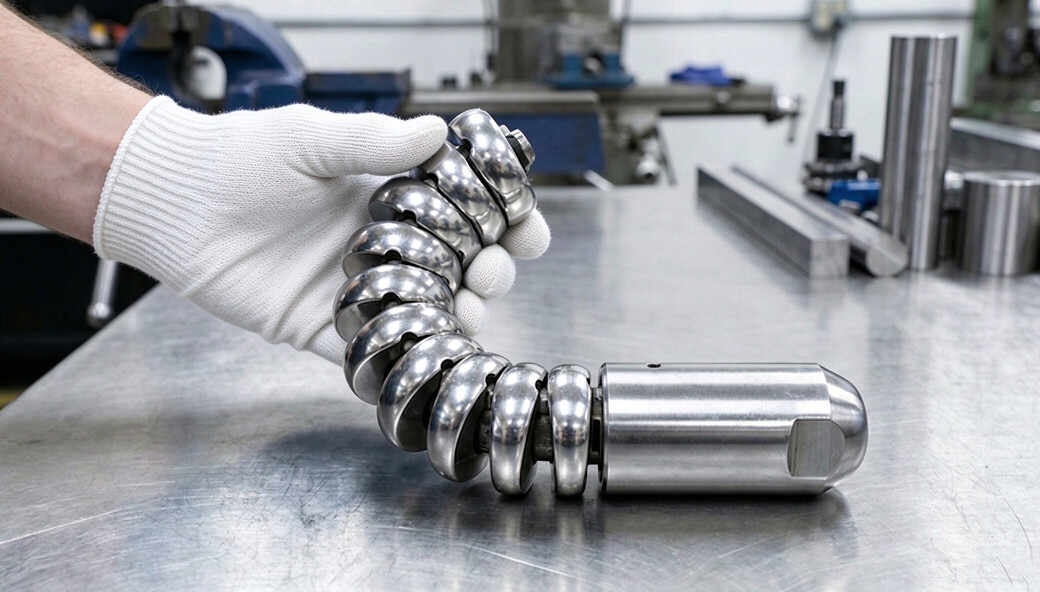
Trois choses découlent de ce soutien interne :
1. Le rayon intérieur ne peut pas s’effondrer vers l’intérieur, donc l’ovalité reste faible.
2. Le mur extérieur s’étire encore, mais la tension s’étend sur un arc plus long.
3. Les rides sur le rayon intérieur sont retenues par la matrice d'essuyage plutôt que par la seule épaisseur de paroi.
Le cintrage au mandrin est un processus d’étirage rotatif. Dans des conditions de paroi favorables, il atteint des rayons centraux jusqu'à environ 1 × le diamètre du tube (1D) ; la production de routine de 1,5D à 3D est courante. Il gère également les coudes composés – plusieurs coudes dans différents plans – dans une seule configuration, ce dont a besoin un collecteur ou un tuyau de descente.
Comment fonctionne la flexion par compression
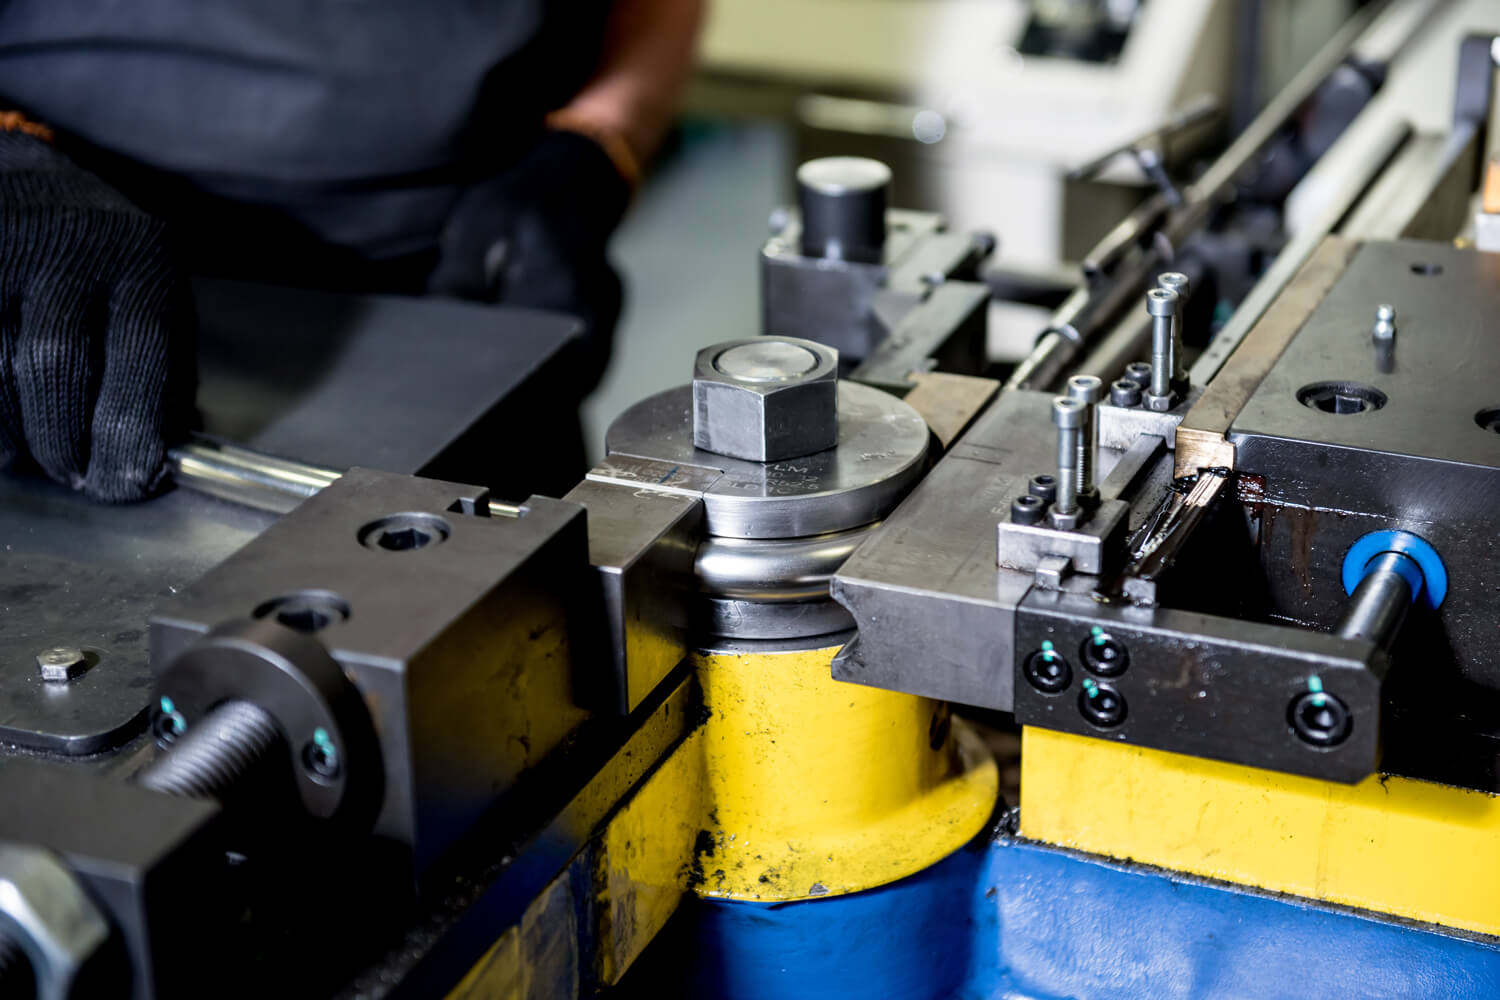
Le cintrage par compression - également appelé cintrage par vérin ou cintrage par presse, selon l'atelier - pousse une matrice de formage incurvée contre un tube qui est serré aux deux extrémités. Rien ne supporte l'intérieur du tube. La matière se redistribue en fonction de la matrice : la paroi extérieure s'amincit, la paroi intérieure s'épaissit et a tendance à se froisser, et la section transversale s'aplatit.
L'outillage est simple. Une matrice de forme par géométrie de pliage, pas de mandrin, pas de jeu de matrices de pression, pas de matrice d'essuyage. La configuration est rapide et l’heure machine est moins chère.
Cela en fait l'outil idéal pour les travaux à grand rayon : des balayages sur un seul plan au-dessus d'environ 3D et des pièces où le pli est structurel ou cosmétique au lieu d'une surface d'étanchéité ou d'un chemin d'écoulement.
Comparaison côte à côte
| Paramètre | Cintrage du mandrin | Flexion par compression |
|---|---|---|
| Assistance interne | Mandrin trempé au point de pliage | Aucun |
| Rayon central typique | Généralement autour de 1,0D ; peut être plus petit si les conditions d’épaisseur de paroi sont favorables. | 3D et plus |
| Ovalité au virage | Faible, tenu à la légende du dessin | Aplatissement visible ; s’aggrave à mesure que la R/D diminue |
| Amincissement des parois, rayon extérieur | Contrôlé et distribué | Plus élevé et moins prévisible |
| Rides, rayon intérieur | Supprimé par la matrice d'essuie-glace | Commun sur paroi mince |
| Répétabilité courbure à courbure | Haut; Les axes CNC positionnent chaque virage | Inférieur; le retour élastique varie selon chaque pièce |
| Outillage par géométrie de pliage | Matrice de pliage, matrice de serrage, matrice de pression, matrice d'essuie-glace, mandrin | Une forme meurt |
| Temps d’installation et de changement | Plus long | Court |
| Temps de cycle par virage | Ralentissez | Plus rapide sur les longs balayages |
| Courbes composées / multi-plans | Oui, une configuration | Limité |
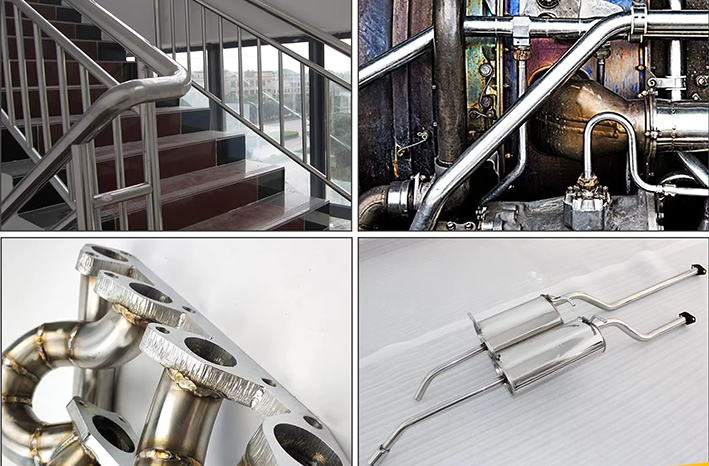
| Utilisation typique des gaz d'échappement | Collecteurs, tuyaux de descente, cat-back, acheminement serré du compartiment moteur, etc. | Balayages longs côté châssis, passages non critiques |
L'écart d'ovalité est celui qui décide de la plupart des travaux d'épuisement. Un mandrin plié peut être maintenu à quelques pour cent de la DE nominale ; un coude de compression sur le même tube s'aplatit généralement plusieurs fois plus, et la quantité se déplace avec la tolérance de la paroi d'un lot à l'autre.
Où chacun est payant :
· Le pliage au mandrin gagnelorsque le dessin comporte une légende d'ovalité ou de mur, le joint se scelle contre le diamètre extérieur, le rayon est inférieur à 2,5D ou le système est livré sous forme de kit qui doit être boulonné sur le terrain.
· La flexion par compression gagnelorsque le balayage est 3D ou plus grand, le pli ne comporte aucune légende dimensionnelle au-delà de l'ajustement, la pièce ne se scelle pas au pli et le volume est trop faible pour absorber un nouvel outillage.
Un point de coût qui est oublié :l'outillage est indiqué par géométrie de pliage et non par pièce. Mais une courbure plus serrée du mandrin supprime souvent deux coupes d’onglet et une soudure. Chaque soudure que vous retirez supprime un chemin de fuite, une zone affectée par la chaleur et le travail nécessaire pour l'ajuster et l'habiller.
Capacité de pliage du mandrin de PINOMETAL
Nous effectuons le pliage au mandrin pour des pièces d’échappement et industrielles personnalisées, construites selon votre dessin. Ce que cela signifie en pratique :
Rayon de courbure :Rayon central jusqu'à environ 1,0 × OD en travail régulier ; des figures plus serrées sur des tubes à paroi épaisse avec un outillage spécial sont possibles — confirmez par rapport à votre impression
Matériels:Acier au carbone, acier aluminisé, acier inoxydable, aluminium, titane et cuivre, ainsi que certains alliages de nickel
Géométrie:Plusieurs courbures dans différents plans, positionnées et tournées en une seule configuration ; une jambe droite suffisamment longue pour être serrée est nécessaire avant et après chaque virage
Citation:Renvoyé avec l'état de l'outillage (jeu de matrices existant ou nouvel outillage) et le délai de livraison estimé
Ce que vous apporte le mandrin, en termes d'épuisement :
1. Rondeur là où il scelle.Un collier de serrage, un joint coulissant ou une bande en V se place sur le diamètre extérieur. Une extrémité ovale fuit, car la pince la tire davantage hors de l'arrondi au lieu de combler l'espace.
2. Un routage plus serré, moins de soudures.Les courbures 1,0D à 1,5D éliminent les obstacles dans un compartiment moteur ou un rail de châssis qu'un balayage 3D ne peut pas faire, et chaque soudure retirée est un endroit de moins où se fissurer.
3. Ajustement reproductible pour les kits.Le positionnement de pliage CNC place chaque segment au même endroit, de sorte que les supports de suspension et les faces des brides s'alignent sans forcer lors de l'assemblage sur site.
4. Gamme de matériaux sous un même toit.De l'acier inoxydable et de l'acier aluminisé aux alliages d'aluminium et de nickel, la sélection des matériaux et l'outillage sont adaptés aux besoins de l'application, à la formabilité et à la résistance à la corrosion pour maintenir la géométrie du tube.
Problèmes courants de cintrage de tubes et solutions : avis des ingénieurs PINO
La plupart des déchets sur les tubes courbés remontent à une poignée de défauts. Nos ingénieurs étudieront ces problèmes et procéderont aux ajustements nécessaires.
| Défaut | Cause probable | Ce que nous changeons en premier |
|---|---|---|
| Ovalité ou aplatissement | Pas de support intérieur ou nez de mandrin trop en arrière | Avancez le nez du mandrin jusqu'au point tangent ; ajoutez des segments de balle ; réévaluer R/D par rapport au facteur de mur (D/t) |
| Rides sur le rayon intérieur | Matrice de pression trop détendue, matrice de raclage mal alignée ou usée, jeu trop important entre le mandrin et l'alésage | Augmentez la force de la matrice de pression, réinitialisez la matrice d'essuyage au point tangent, réduisez le jeu entre le mandrin et l'alésage |
| Amincissement des parois au-dessus de la limite de dessin | Rayon trop serré pour le mur, mandrin trop profond, pas d'alimentation en matériau dans le coude | Augmentez le rayon de la ligne centrale si la disposition le permet, réinitialisez la profondeur du mandrin, appliquez une pression de suralimentation |
| Lignes de rainurage ou de mandrin à l'intérieur du tube | Mandrin sec, segments de billes usés, jeu incorrect | Augmenter et surveiller la lubrification, réusiner ou remplacer les billes, réinitialiser la position du nez |
| L'angle de courbure s'écarte des tolérances | Changement de retour élastique entre lots d'articles, valeur de compensation obsolète | Mesurez une pièce, mettez à jour la valeur de pliage excessif, vérifiez les pièces consécutives avant de lancer le cycle. |
| Le tube glisse dans la matrice de serrage | Jambe droite trop courte, force de serrage faible, surface de serrage usée | Confirmez la longueur minimale de la jambe au stade du devis, augmentez la force, ré-dentez ou remplacez la pince. |
| Fissuration du revêtement sur acier aluminisé | Déformation superficielle élevée sur le rayon extérieur | Allégez le rayon là où la disposition le permet, examinez la direction du pliage et le côté du revêtement, convenez du niveau acceptable avec vous avant la publication |
| Se termine mal rond après la coupe | Coupe placée trop près du virage | Éloignez la coupe du point tangent ou indiquez une exigence de rondeur à l'extrémité coupée sur le dessin. |
Veuillez envoyer le fichier STEP avec le dessin. La séquence de pliage et le dégagement de l'outil sont beaucoup moins coûteux à corriger à l'écran qu'après la découpe de l'outillage.
FAQ
- Le cintrage au mandrin est-il toujours le meilleur choix pour les pièces d'échappement ?
- Non. Au-dessus d'environ 3D, sans légende d'ovalité et sans surface d'étanchéité au niveau du coude, le pliage par compression fait le travail pour moins d'argent et souvent plus rapidement. Le cintrage au mandrin gagne son prix là où la rondeur, l'épaisseur de la paroi ou la répétabilité affectent réellement l'assemblage ou la durée de vie.
- Quelle épaisseur de paroi minimale dois-je spécifier après pliage ?
- Indiquez-le sur le dessin. Le rayon extérieur s'étire toujours, de sorte que le mur fini est plus fin que le tube avec lequel vous avez commencé. Donnez le chiffre minimum acceptable au niveau du virage, et le bon mur de départ et l'outillage peuvent être sélectionnés en fonction de celui-ci au lieu de deviner.
- Dois-je payer l'outillage pour chaque nouvelle pièce ?
- L'outillage est par géométrie de pliage et non par pièce. Si la combinaison OD, paroi et rayon existe déjà dans notre atelier d’outillage, il n’y a pas de frais d’outillage. La citation indique toujours ce qui s'applique.
- Quels matériaux pliez-vous au mandrin ?
- Acier au carbone, acier aluminisé, acier inoxydable, aluminium, titane et cuivre, ainsi que certains alliages de nickel. Donnez la nuance exacte plutôt que « acier » : le retour élastique, le jeu du mandrin et la lubrification en dépendent.
Envoyez votre dessin pour une révision du pliage
Envoyez àBrian@cnpinometal.com. Le devis revient avec l'état de l'outillage et le délai de livraison estimé.